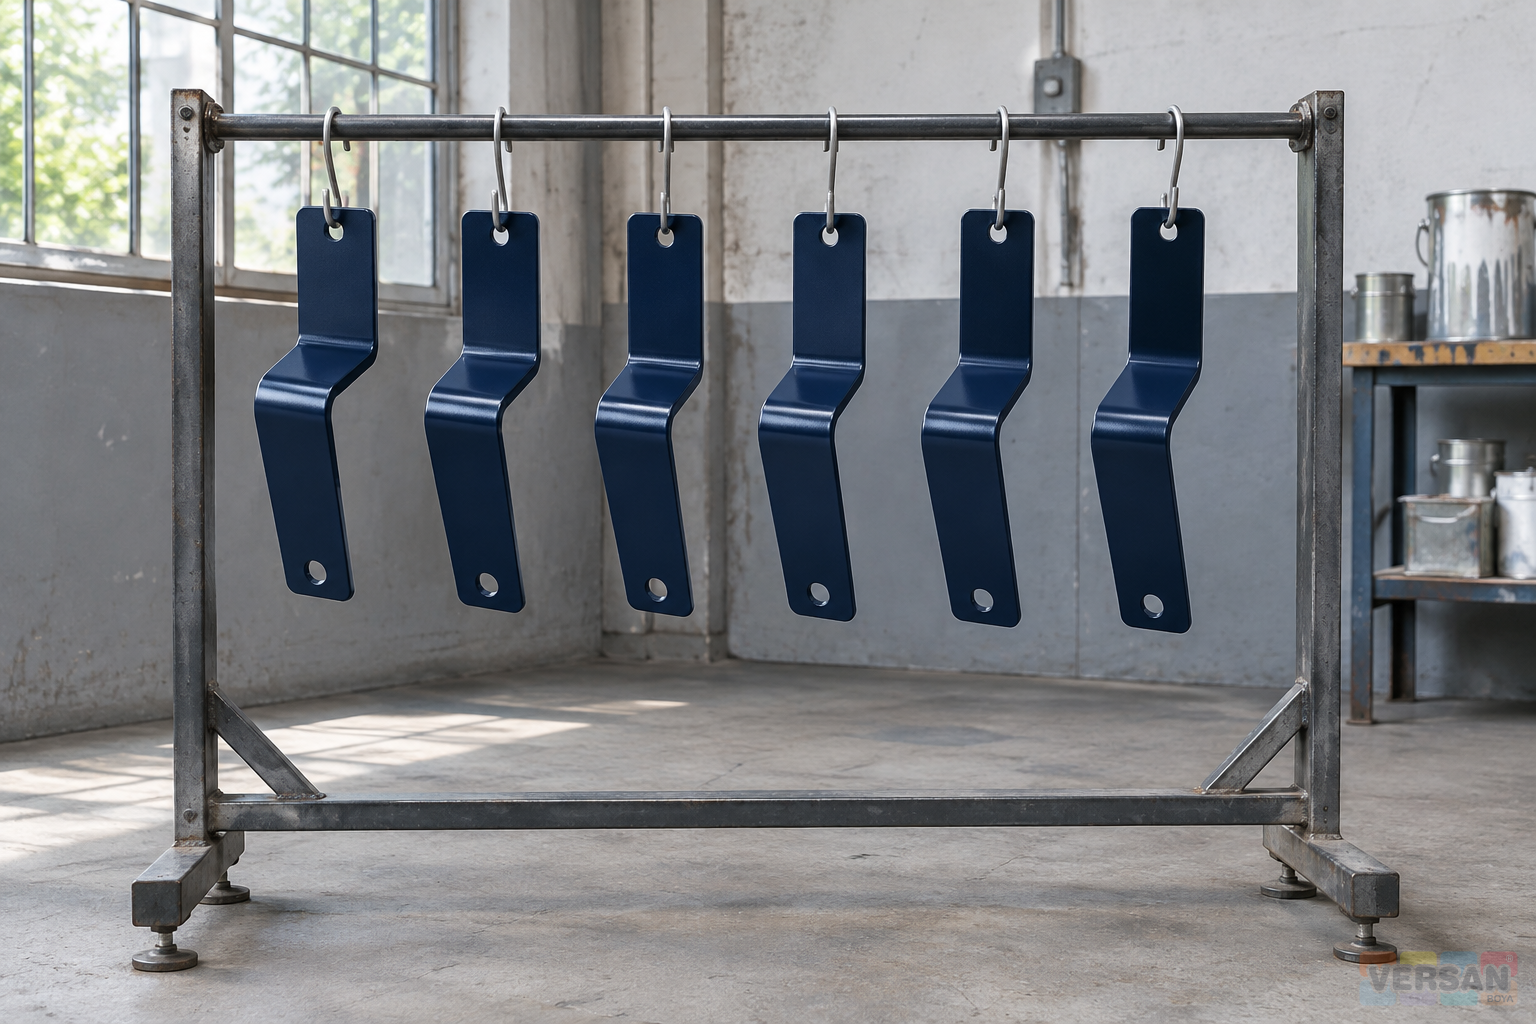
Rapid boyalı bir metal parçanın geniş yüzeyi düzgün görünse bile askının değdiği küçük bölge teslim sırasında soru oluşturabilir. Bir destek izi, korunmuş bağlantı alanı veya taşıma sırasında oluşmuş temas, yalnız görünüşüne bakılarak aynı nedene bağlanmamalıdır. Endüstriyel rapid boya kullanılan bir üretim akışında amaç, bu noktaları iş bittikten sonra gizlemek değil, yerlerini ve değerlendirme biçimini önceden konuşmaktır. Bu yazı fikstür hesabı, kaldırma planı veya ürüne özel taşıma onayı sunmaz. Numune parça üzerinden gözlem yapmayı ve gözlemi anlaşılır bir kayıtla sonraki ekibe aktarmayı önerir.
Askı ve destek düzeni, boyanın püskürtülme ayarından farklı bir sorudur. Boyanın erişebildiği yüzey ile metal kancanın fiilen dokunduğu bölge aynı koşulda değildir. Bununla birlikte görülen her iz mutlaka askıdan kaynaklanmış sayılmaz. Parçanın hangi aşamada, nereden tutulduğunu bilmeden kesin yorum yapılmamalıdır. Rapid boyada püskürtme kalitesi yazısı akma ve kuru püskürtme gibi ayrı konuları ele alır. Buradaki odak ise parçayı taşıyan veya konumlandıran donanımın fiziksel temasının nerede oluştuğunu ve teslim görünümüyle nasıl ilişkilendirildiğini izlemektir.
Parçanın işlevini ve görünen yüzeylerini belirleyin
İlk adım, hangi yüzeyin hangi görevle kullanıldığını tarif etmektir. Bir muhafazanın dış yüzeyi, bir bağlantı kulağının deliği ve iki parça arasında kapanan yüzey aynı görünüm beklentisine sahip olmayabilir. Ancak bu farklılık üretim ekibinin varsayımına bırakılmamalıdır. Çizim üzerinde görünür bölgeler, montajda kapanan bölgeler ve korunması istenen yüzeyler işaretlenebilir. Belgenin hangi parça sürümüne ait olduğu da kaydedilmelidir. Eski bir çizimde uygun görünen temas yeri, yeni montaj düzeninde açıkta kalabilir. Yüzey sınıflandırması herhangi bir standarda uygunluk iddiası değildir; değerlendirme için ortak bir dil oluşturur.
Görünür yüzeyin tanımı yalnız son kullanıcının parçaya baktığı yönden ibaret olmayabilir. Paket açma, montaj ve bakım sırasında görülen bölgeler de ilgili tarafın beklentisine dahil olabilir. Bu nedenle kabul görüşmesinde hangi kullanım durumunun esas alındığı belirtilmelidir. Rapid mat boya ile elde edilmesi amaçlanan görünüm konuşulurken de aynı yaklaşım geçerlidir. Mat veya parlak tercih edilmesi, bir temas izinin kendiliğinden kabul edilebilir olduğu anlamına gelmez. Beklenen yüzey görünümü, parça işlevi ve değerlendirme koşulları birlikte ele alınmalıdır; tüm projeler için geçerli tek bir iz toleransı verilmemelidir.
Askı, dayama ve geçici temasları ayrı kaydedin
Parçayı taşıyan ana askı ile onu yönlendiren küçük bir dayama aynı işlevi görmez. Bir başka ekip tarafından kullanılan geçici destek ise üçüncü bir temas oluşturabilir. Kayıt yalnız askı noktası başlığıyla hazırlanırsa bu farklılıklar gözden kaçabilir. Her temasın yeri, görevi ve hangi aşamada devreye girdiği kısa biçimde tarif edilebilir. Örneğin kaplama sırasında kullanılan kanca ile kontrol masasında kullanılan desteğin kodu farklı tutulabilir. Böylece yeni bir iz görüldüğünde sorunun hangi aşamayla ilişkilendirilebileceği daha sistemli biçimde incelenir; yalnız en belirgin donanım suçlanmaz.
Temas haritası, karmaşık bir yazılım veya ayrıntılı ölçüm sistemi gerektirmek zorunda değildir. Basit bir çizim, parça kodu ve işaretlenmiş fotoğraf başlangıç için yeterli olabilir. Bununla birlikte bu belge mekanik taşıma uygunluğunu kanıtlamaz. Askı geometrisi, taşıma kapasitesi ve donanımın güvenli kullanımı ilgili uzmanlık tarafından değerlendirilmelidir. Sanayi boya grubu içindeki ürün seçimi bu değerlendirmenin yerine geçmez. Boya tarafındaki kayıt, hangi onaylı düzenin kullanıldığını ve incelemenin hangi parça üzerinde yapıldığını ayırt eder; güvenliği görünüm hedefi uğruna değiştirme yetkisi oluşturmaz.
Kaplama öncesi ve sonrası gözlemi birbirine bağlayın
Numune parçanın ilk görüntüsü, boyamadan önce alınırsa sonraki gözlemin anlamı güçlenir. Delik çevresindeki çapak, mevcut çizik veya işlenmiş yüzey sınırı, kaplama sonrasındaki görünümle karşılaştırılabilir. Gözlem tarihi, parça kimliği ve kullanılan fikstür kaydı birlikte tutulmalıdır. Başlangıç görüntüsü olmadığında daha sonra görülen bir çizginin üretimden mi yoksa taşıma temasından mı geldiğini ayırmak zorlaşabilir. Bu durum kesin bir kusur nedeni vermez; belirsizliğin nerede bulunduğunu gösterir. Görsel kayıt, gerektiğinde ilgili teknik incelemeyi destekleyen bir başlangıç olarak kullanılmalıdır.
Kaplama sonrası gözlem de tek bir anda yapılmak zorunda değildir. Askı üzerinde, askıdan ayrıldıktan sonra ve sonraki kontrol noktasında alınan görüntüler, izin ne zaman fark edildiğini gösterebilir. Ancak her aşamada parça gereksiz yere elle çevrilmemeli veya boyalı yüzeyler test amacıyla zorlanmamalıdır. Gözlem düzeni onaylı iş akışına uyarlanmalıdır. Endüstriyel rapid astar konuşuluyorsa astar sonrası kayıt ile sonkat sonrası kayıt karıştırılmamalıdır. Aynı konumun farklı aşamalardaki görünümü ayrı tutulduğunda, bir önceki işlemin izinin son işlemde ilk kez oluşmuş gibi raporlanması önlenebilir.
Dokunma kurumasını temas yükü için onay saymayın
Bir kaplamanın yüzeyinin dokunmaya kuru olması, her türlü askı, baskı, istifleme veya montaj temasını kaldıracağı anlamına gelmez. Jotun'un Alkyd High Gloss QD teknik veri formu farklı kuruma durumlarını ayrı tanımlar ve bunları belirli deney koşullarıyla birlikte verir. Burada kullanılan ilke yalnız bu ayrımdır; belgedeki süreler veya sıcaklıklar Nanomix rapid ürünlerine aktarılmaz. Gerçek üründe hangi aşamada hangi işlemin yapılabileceği güncel teknik bilgi ve ilgili sorumlu tarafından değerlendirilmelidir. Parmakla yapılan gelişigüzel bir kontrol, bütün temas koşullarını temsil eden deney sayılmamalıdır.
Temasın yalnız kuvveti değil, yeri, süresi, hareketi ve yüzey durumu da değerlendirme soruları doğurabilir. Bu yazı bunlara sayısal sınır vermez. Bir numune incelemesinde koşulların kaydedilmesi, farklı sonuçların neden aynı kabul edilmemesi gerektiğini anlamaya yardımcı olur. Kuruma ile taşımaya hazır olma arasındaki fark konunun genel çerçevesini açıklar. Askı ve destek incelemesi ise daha dar bir soruya odaklanır: belirli parçadaki belirli temas bölgesi, onaylı üretim akışının hangi aşamasında nasıl görünmektedir? Bu soruyu açık tutmak, genel bir kuruma ifadesinin gereğinden fazla anlam yüklenmesini önler.
Temas yerini değiştirmeden önce bütün parçayı değerlendirin
Bir iz görünür bölgede kaldığında kancayı başka deliğe geçirmek kolay bir çözüm gibi görünebilir. Oysa farklı konum parçanın yönünü, diğer parçalarla mesafesini veya erişilen yüzeyleri değiştirebilir. Böyle bir değişiklik, yetkili teknik sorumlunun değerlendirmesi olmadan yalnız kozmetik hedefle yapılmamalıdır. Görünüm sorusunu çözerken taşıma ve uygulama düzeninde yeni bir belirsizlik oluşturulmamalıdır. Temas yeri için alternatif incelenecekse önce mevcut düzen tanımlanmalı, ardından alternatifin hangi noktaları değiştirdiği ayrı bir kayıtla gösterilmelidir. Eski ve yeni düzenler aynı ad altında tutulmamalıdır.
Numune üzerinde birden fazla değişkeni aynı anda değiştirmek gözlemin yorumunu zorlaştırır. Askı yeri, parça yönü, ürün sistemi ve kontrol zamanı birlikte değişirse ortaya çıkan farkın hangi etkene bağlı olduğunu söylemek güçleşir. Bu nedenle karşılaştırma amacı, aynı kalan koşullar ve değişen unsur yazılabilir. Alkid sistemler içinde yapılan bir değerlendirme başka bir ürün ailesinin sonucu gibi kullanılmamalıdır. Basit kayıt düzeni tek başına kontrollü laboratuvar deneyi oluşturmaz; fakat sınırlı bir üretim gözleminin neyi gösterdiğini ve neyi göstermediğini daha dürüst biçimde anlatmaya yardımcı olur.
Korunmuş alan ile istenmeyen izi birbirine karıştırmayın
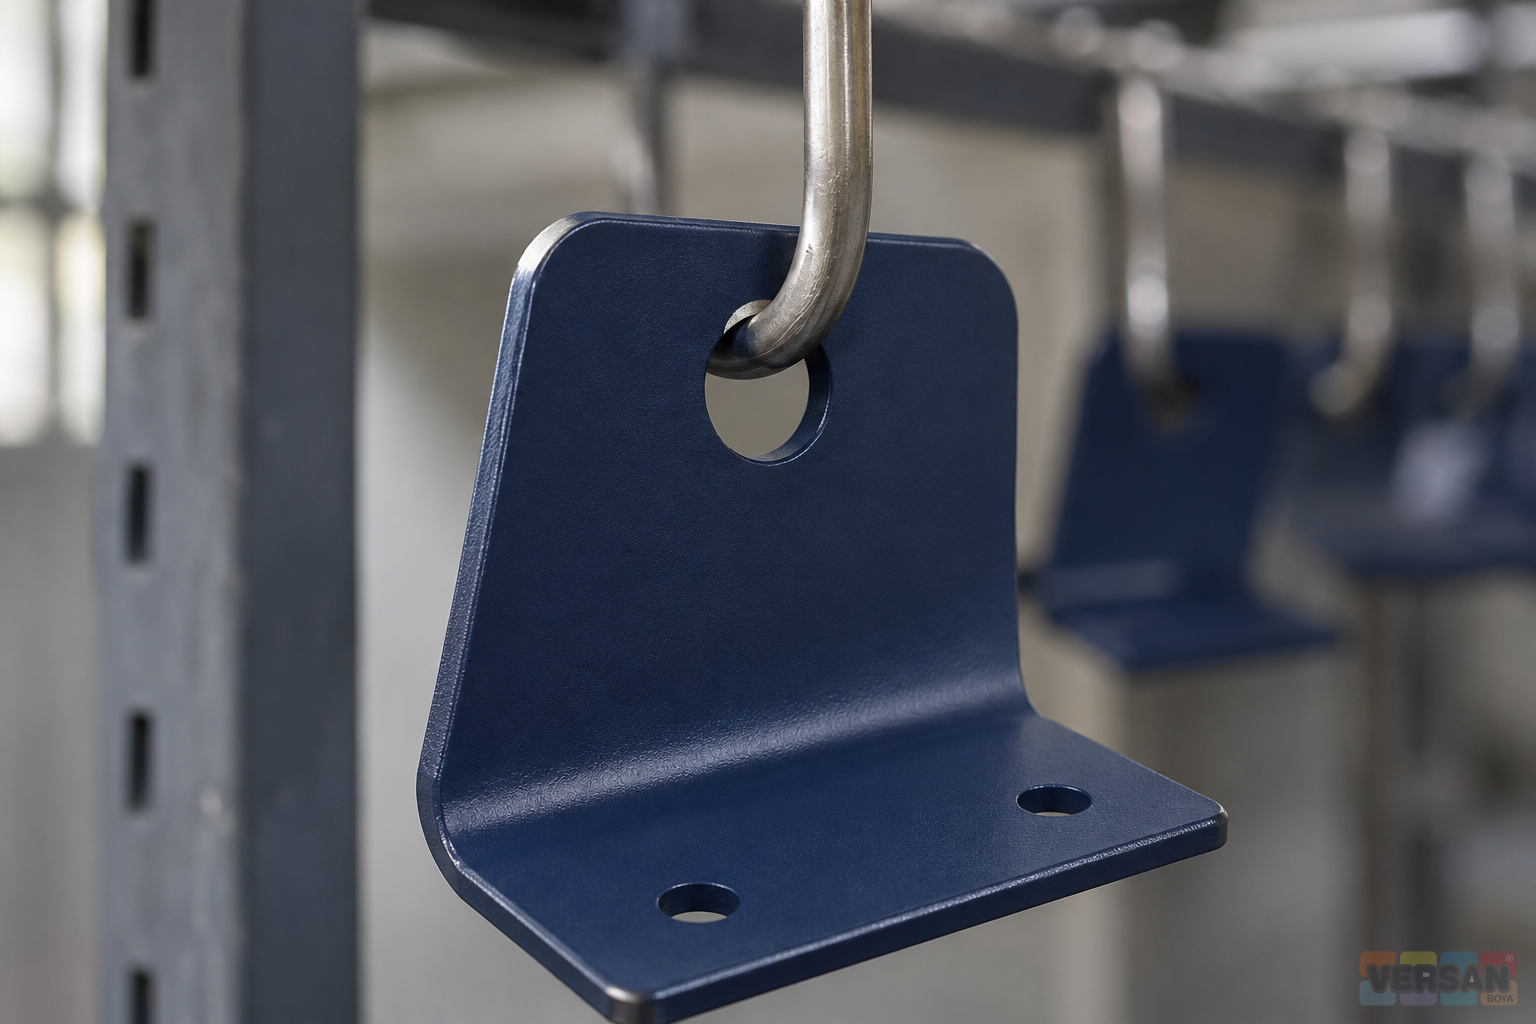
Bazı bağlantı veya işlenmiş yüzeyler tasarım gereği kaplamadan korunabilir. Bu durumda görülen metal alan, rastlantısal bir boya eksikliği gibi değerlendirilmemelidir. Buna karşılık rastlantısal temasla oluşmuş bir alan da sonradan korunmuş yüzey olarak adlandırılmamalıdır. Ayrımın dayanağı başlangıç çizimi, maskeleme tarifi ve kabul edilmiş sınırdır. Fotoğraf üzerinde yalnız işaret koymak yeterli olmayabilir; işaretin hangi kararı temsil ettiği açıklanmalıdır. İncelemeyi yapan kişi, karar verilmiş bir sınır ile henüz soruşturulan bir gözlemi aynı renkte veya aynı statüde göstermemelidir.
Özellikle delik içleri ve birleşim kenarlarında boyalı yüzeyin nerede biteceği belirsiz kalabilir. Bu bölgeler için kayıt, tam yüzeyin mi yoksa yalnız belirli bir alanın mı değerlendirildiğini söylemelidir. Antipas boya veya başka bir astarın kullanılması, çıplak kalan bir noktanın otomatik olarak yeterli korumaya sahip olduğu anlamına gelmez. Açık metal bölgesinin işlevi, maruziyeti ve proje beklentisi ilgili teknik sorumluyla görüşülmelidir. Burada belirli bir rötuş şekli ya da her delikte uygulanabilecek evrensel bir kaplama kuralı önerilmez.
Yardımcı ürün değişikliğini iz sorununa kestirme çözüm yapmayın
Askı izi görüldüğünde boyayı farklı inceltmek veya rastgele yardımcı malzeme eklemek uygun bir ilk kayıt yöntemi değildir. Önce parçanın nasıl taşındığı ve izin hangi aşamada oluştuğu anlaşılmalıdır. Endüstriyel rapid tiner için güncel ürün eşleştirmesi ve kullanım bilgisi doğrulanmalıdır. Nanomix arşiv kataloğu farklı tiner gruplarını ayrı listeler; bu belge bir askı izi giderme tarifi vermez. Bir yardımcı ürünün adının bilinmesi, dozajını veya başka bir sistemle uygunluğunu tahmin ederek değiştirmeye izin vermez.
Tiner ve yardımcı ürünler hakkında teknik görüşme açılacaksa ürün adı, kullanılan bilgi sürümü ve gözlenen durum birlikte aktarılabilir. Ürün değişikliği isteniyorsa bu, fikstür değişikliğinden ayrı bir karar olarak kaydedilmelidir. İki kararın aynı anda ve kayıtsız yapılması sonraki gözlemin yorumunu güçleştirir. Numune parça üzerinde değişiklik denenmesi de otomatik seri üretim onayı değildir. Sonucun hangi koşullarla sınırlı olduğu, kim tarafından değerlendirildiği ve seri akışa geçiş için hangi sorunun açık kaldığı yazılmalıdır. Böylece basit bir kozmetik gözlem, doğrulanmamış bir uygulama reçetesine dönüşmez.
Farklı boya ailelerinde aynı sonucu varsaymayın
Bir üretim hattında rapid ürünle edinilen gözlem, başka bir boya sistemine doğrudan taşınmamalıdır. Tek bileşenli akrilik sonkat, poliüretan parlak sonkat ve fırın boya için sistem, uygulama ve sonraki işlem koşulları ayrı değerlendirme gerektirir. Buradaki bağlantılar karşılaştırma yapılabilecek ürün başlıklarını gösterir; eşdeğerlik veya aynı fikstür sonucunu garanti etmez. Aynı metal parça farklı bir sisteme geçtiğinde eski kabul kaydının hangi bilgileri kapsadığı yeniden kontrol edilmelidir.
Benzer şekilde astar seçimi değiştiğinde yalnız sonkat görünümüne bakmak yeterli bir aktarım oluşturmaz. Epoksi astar kullanılan başka bir işte aynı askının aynı sonucu vereceği varsayılmamalıdır. Numune kaydında astar ve sonkat kimliği ayrı yer alabilir; teknik uygunluk ise güncel sistem önerisiyle doğrulanmalıdır. Hempel'in genel teknik rehberleri de uygulama, hazırlık ve kontrolün ayrı değerlendirme başlıkları olduğunu gösterir. Bu genel çerçeve, belirli ürünler için sonuç veya süre vermeden, gözlem dosyasının eksik başlıklarını fark etmek amacıyla kullanılabilir.
Görsel inceleme koşullarını karşılaştırılabilir tutun
Bir izin görünürlüğü değerlendirilirken görüntünün nasıl alındığı önemlidir. Çok yakın bir fotoğraf, bütün parçanın normal değerlendirme koşulundan farklı bir izlenim verebilir. Buna karşılık yalnız uzaktan çekilen bir görüntü temas bölgesini anlaşılmaz hale getirebilir. Genel görünüm ve temas bölgesinin yakın görünümü birlikte tutulabilir. Işık yönü, parçanın konumu ve inceleme aşaması benzer biçimde kaydedildiğinde farklı örnekler daha sağlıklı tartışılır. Burada standart bir aydınlatma seviyesi veya bakış mesafesi tanımlanmaz; proje için kullanılacak inceleme koşullarının önceden konuşulması önerilir.
Fotoğraf üzerinde görüntüyü keskinleştirmek veya rengi düzeltmek, gerçekte bulunmayan ayrıntı üretmemelidir. Ölçüm amaçlı kullanılmayan görsel kayıtlarda bile hangi parçanın gösterildiği ve fotoğrafın hangi aşamaya ait olduğu belli olmalıdır. Birden fazla örnek varsa yalnız en iyi görünen parçayı seçmek toplam akışın değerlendirilmesini zorlaştırabilir. Örnek seçiminin nedeni kayda eklenebilir. Dikkat edilmesi gereken, görüntüyü bir satış sonucu gibi sunmak değil, karar verecek kişiye anlaşılır ve dürüst bilgi sağlamaktır. Gözlemin sınırları fotoğrafın etkileyiciliğinden daha önemlidir.
Rötuş gereksinimini ayrı bir teknik karar olarak ele alın
Temas alanının değerlendirilmesi sonrasında bir düzeltme ihtiyacı gündeme gelebilir. Bunun yöntemi, ürün sistemi, yüzey durumu ve beklenen görünüm dikkate alınarak belirlenmelidir. Her iz üzerine aynı boyayı sürmek biçiminde evrensel bir çözüm önerilmez. Rötuş alanının neresi olduğu, önce hangi bilginin doğrulanacağı ve işlemin ardından nasıl kontrol yapılacağı ilgili sorumluyla kararlaştırılabilir. Numune üzerinde alınan kararın kapsamı açık tutulmalıdır. Bir parçadaki sınırlı bölgeye ilişkin sonuç, bütün seri için otomatik kabul kaydı haline getirilmemelidir.
Düzeltme yapıldıysa ilk gözlem silinmemelidir. Önceki görüntü, yapılan işlem ve sonraki inceleme birbirine bağlanabilir. Böylece aynı nokta yeniden tartışıldığında başlangıç durumu kaybolmaz. Düzeltme gereksinimi bulunmadığı kararlaştırılırsa bunun dayanağı da kısa bir açıklamayla kaydedilmelidir. Amaç mümkün olduğunca fazla rötuş yaptırmak değil, görünüm ve işlev beklentisini karşılayan doğru kararı izlenebilir kılmaktır. Belirlenmiş bir korunmuş yüzey, kabul edilmiş bir askı noktası ve düzeltme bekleyen bir hasar üç farklı sonuçtur; kayıtta bunların ayrı adlarla bulunması sonraki ekip için daha anlaşılırdır.
Numune kaydını sonraki ekibin kullanabileceği hale getirin
Kullanışlı bir teslim kaydı parça kimliği, fikstür kodu, ürün sistemi, gözlem aşaması ve temas haritasını bir araya getirir. Açık bir soru varsa sonraki adım ve sorumlu kişi belirtilir. Fotoğraf dosyalarının adları, ilgili parçayla bağ kurulabilecek biçimde düzenlenebilir. Böyle bir kayıt, sonraki ekibin aynı gözlemi sıfırdan yorumlamak zorunda kalmasını azaltır. Ancak önceki değerlendirme koşulları değişmişse yeni inceleme ihtiyacı korunur. Çizim, ürün veya taşıma düzeni değişmesine rağmen eski dosyanın geçerli sayılması, kaydın sağladığı güveni zayıflatır.
Örneğin varsayımsal bir braket grubunda askı izi montaj sırasında kapanan delik kenarında görülsün. Daha sonraki revizyonda delik açıkta kalacaksa önceki görünüm kararı yeniden konuşulmalıdır. Bu durum boya ürününün başarısız olduğunu tek başına göstermez; kullanım ve görünürlük koşulunun değiştiğini gösterir. Üretim kaydı bu farkı ortaya çıkarabildiğinde teknik görüşme daha somut hale gelir. Rapid boyalı parçalarda iyi yönetilen temas noktası, yalnız küçük bir izi daha az görünür yapmak değildir. Parçanın hangi düzende, hangi koşulda ve hangi beklentiyle değerlendirildiğinin herkes tarafından anlaşılmasını sağlamaktır.
Örnek parça ile fotoğraf dosyasını eşleştirin
Numune parçanın kimliği yalnız fotoğraf klasörünün adına bırakılmamalıdır. Aynı çizime ait birden fazla örnek hazırlanmışsa hangi görüntünün hangi örneği gösterdiği anlaşılmalıdır. Parçaya işaret koyulacaksa bunun ürünün yüzeyine veya kullanımına zarar vermeyen, ilgili süreç tarafından uygun bulunan bir yöntemle yapılması gerekir. Bu yazı özel bir etiketleme malzemesi önermez. Dosya üzerinde örnek kodu, gözlem sırası ve kullanılan fikstür kaydı birlikte tutulabilir. Böylece bir yakın plan başka bir örneğin genel görüntüsüyle yanlışlıkla eşleştirilmez; iyi görünen yüzey ile sorunlu temas alanının aynı parçaya ait olup olmadığı tartışması azalır.
İnceleme dosyasını alan kişi önceki yorumun dayanağını bulabilmelidir. Görüntü yalnız iletişim uygulamasında kalırsa dosya sırası, tarih bilgisi veya açıklama bağlantısı kaybolabilir. Yetkili çalışma düzeninde belirlenen dosyalama alanına kayıt alınması ve kısa açıklamaların aynı örnek kodunu kullanması yararlıdır. Kayıt üzerinde düzeltme gerekiyorsa önceki görüntü korunarak yeni açıklama eklenebilir. Bu yaklaşım teknik sonucu değiştirmez; sonucun yanlış parçaya taşınmasını önlemeye yardımcı olur. Görsel kayıt yeterince açık değilse daha kesin bir yorum yapmak yerine hangi ek görüntü veya bilginin gerektiği belirtilmelidir.
Seri akışa geçerken açık noktaları gözden geçirin
Numune çalışmasının sonunda onaylanan ve hâlâ değerlendirme bekleyen başlıklar ayrılmalıdır. Bir askı konumu uygun bulunmuş olabilir; fakat parçaların sonraki istif düzeni henüz incelenmemiş olabilir. Bu durumda numune sonucu tüm taşıma zincirinin onayı gibi aktarılmamalıdır. Üretim ekibi, hangi sınırlar içinde ilerleyebileceğini ve hangi aşamada yeniden görüş gerektiğini bilmelidir. Aynı parçanın daha büyük veya daha ağır bir sürümü geldiğinde önceki fikstür değerlendirmesinin otomatik geçerli olduğu varsayılmaz. Güvenli taşıma uygunluğu ilgili uzman tarafından ayrıca ele alınmaya devam eder.
Seri üretimde yeni bir iz görülürse örnek numuneyle karşılaştırma yapılabilir; ancak farkın nedeni tahminle kesinleştirilmemelidir. Fikstürün durumu, parçanın konumu, kayıtlı işlem koşulları ve sonradan oluşan temaslar birlikte incelenir. Yeni gözlem önceki dosyaya eklenirken eski kabul kaydı sessizce değiştirilmez. Bu disiplin, üretimi gereksiz belgeyle yavaşlatmak yerine sorunun hangi aşamada ele alınacağını netleştirmeyi hedefler. Kısa, doğru ve güncel kayıtlar sayesinde teknik danışmanlık görüşmesi de daha anlamlı sorularla başlayabilir; ürün adı yanında parçanın gerçek temas düzeni de konuşulabilir.