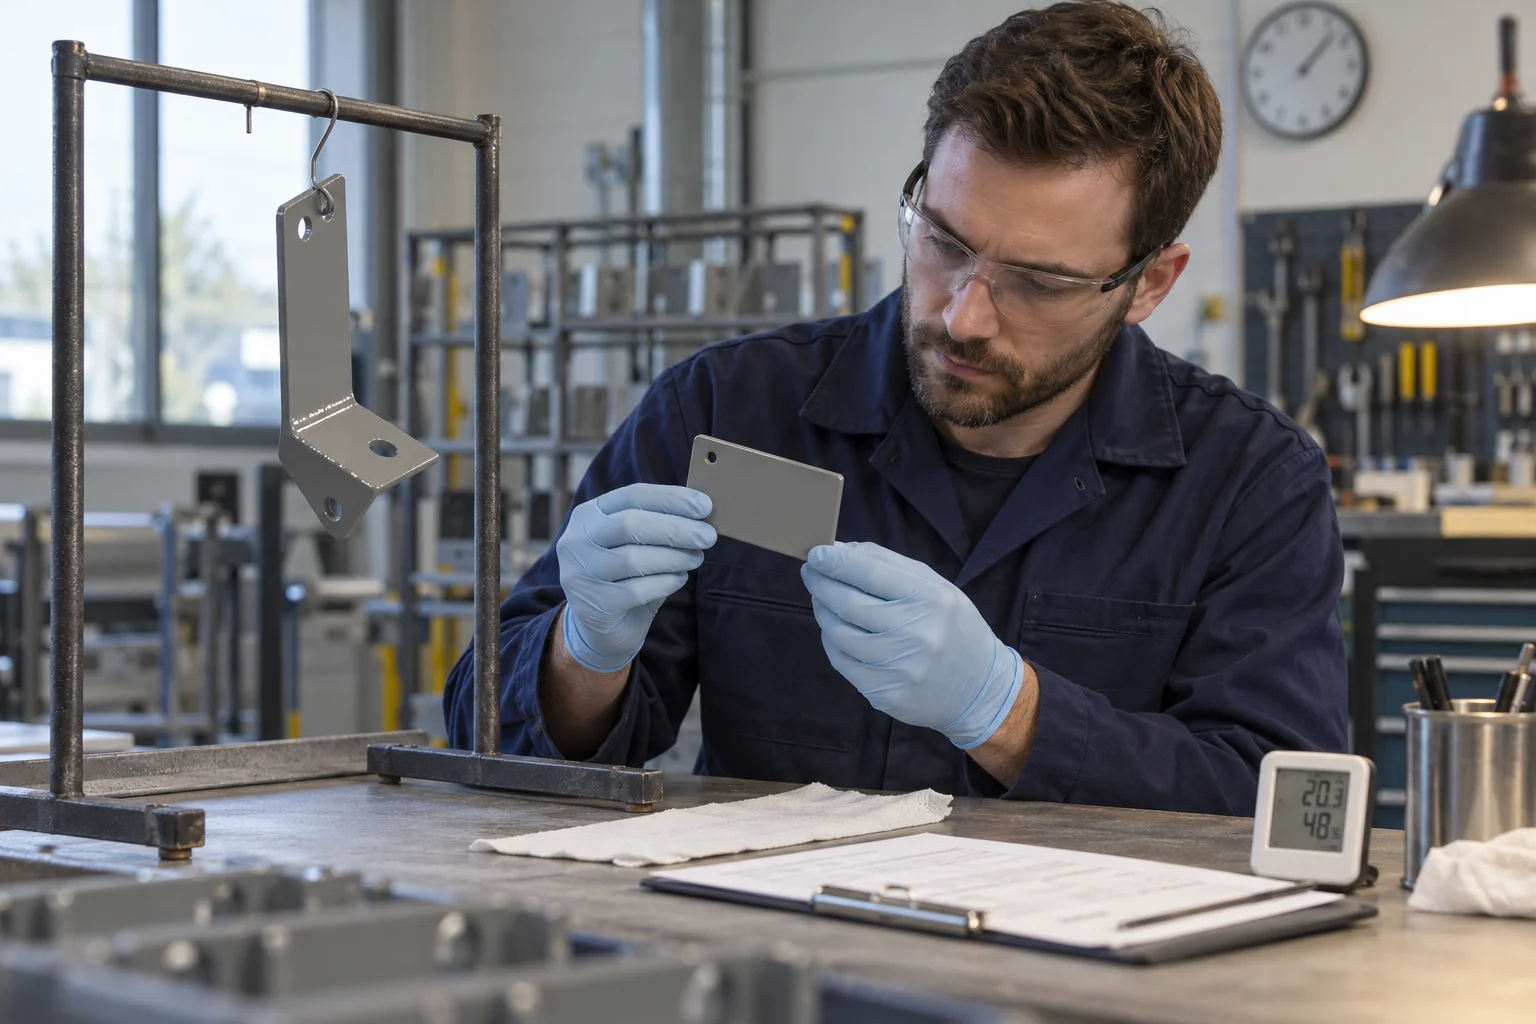
Rapid boyalı bir parçanın dokunulduğunda iz bırakmaması, paketlenip taşınmaya hazır olduğunu tek başına göstermez. Elle kısa temas, montaj baskısı, istif yükü ve sevk sırasında tekrarlayan hareket farklı zorlamalardır. Güvenilir üretim akışı, bu aşamaların her biri için ayrı hazırlık koşulu tanımlar ve parçayı takvimdeki saate göre değil doğrulanmış durumuna göre serbest bırakır.
Endüstriyel rapid boya seçerken hızlı kuruma beklentisi üretim açısından önemlidir. Ancak hızlı yüzey kuruması ile bir parçanın bütün sonraki işlemlere dayanabilmesi aynı değerlendirme değildir. Boya filmi, parçanın biçimi, ortam, uygulama ve taşıma düzeni birlikte ele alınmalıdır. Bu yazı tek bir evrensel bekleme süresi vermek yerine, dokunma kontrolünden sevk onayına kadar izlenebilir bir değerlendirme yöntemi kurmaya odaklanır. Ürünün kendi güncel teknik talimatı her aşamada belirleyicidir.
1. Kuruma aşamalarının adını doğru koyun
Toz tutmama, dokunma kuruması, montaj için hazırlık ve tam kuruma gibi ifadeler aynı şeyi anlatmaz. Bir belgedeki terimin hangi yöntem ve koşulla tanımlandığı incelenmelidir. Dokunma kuruması kısa ve sınırlı temasla ilişkilidir; montaj sırasında bağlantı elemanının, destek yüzeyinin veya el aletinin oluşturduğu etki çok farklı olabilir. “Kurudu” sözcüğünü bütün üretim kararlarında ortak onay olarak kullanmak, henüz çözülmemiş aşamaların atlanmasına yol açar.
İş emrinde her durumun karşılığı ayrı yazılmalıdır. Örneğin kontrollü elleçleme onayı, istif onayı anlamına gelmez. Sevke uygunluk da kimyasal maruziyet veya tam hizmet dayanımı garantisi değildir. Rapid boya nedir? rehberindeki sistem tanımı başlangıç bilgisi sağlar. Üretim kararında ise seçilen ürünün belgesiyle gerçek parçaya uygulanan kontrolün birlikte değerlendirilmesi gerekir. Böylece aynı parçanın farklı ekipler tarafından farklı kuruma anlamlarıyla yorumlanması önlenir ve sonraki işlemi başlatma sorumluluğu açık hale gelir.
2. Aile adı yerine doğru ürünün belgesini kullanın
Rapid adıyla anılan ürünler tek bir formül veya tek bir kuruma davranışı oluşturmaz. Rapid endüstriyel son kat boya için hazırlanmış bir teknik bilgi, adı benzer başka bir ürünün bütün uygulama koşullarına kendiliğinden taşınamaz. Matlık, renk, kat yapısı ve inceltme seçimi değerlendirmeyi etkileyebilir. Endüstriyel rapid mat boya kullanılıyorsa ilgili ürün kimliği ve güncel doküman özellikle kaydedilmelidir.
Sitedeki katalog arşivinde rapid son kat için dokunma, montaj ve tam kuruma ayrı başlıklar altında verilir. Bu ayrım değerlidir; ancak arşivdeki referans koşulları güncel atölyenin her parçası için sevk garantisi sayılmamalıdır. Arşiv belgesindeki ürün adı ve koşullar, satın alınacak ürünün güncel bilgileriyle birlikte kontrol edilmelidir. Benzer aile adı tek başına kesin ürün eşleşmesi sağlamadığından burada bütün rapid boyalara ortak dakika veya saat değeri atanmamaktadır. Ürün kodunu, parti bilgisini ve uygulama koşullarını teknik ekip ile teyit etmek, genel aile bilgisini güvenilir üretim kararına dönüştürmenin ilk adımıdır.
3. Parçanın en yavaş bölgesini değerlendirin
Düz numunenin yüzeyi hazır görünürken gerçek parçanın iç köşesi, kaynak çevresi veya geri dönüş yüzeyi farklı durumda olabilir. Fazla malzeme biriken bölge ile ince ve havaya açık bölgenin davranışı aynı kabul edilmemelidir. Parçanın tamamı için onay verirken yalnız en kolay ulaşılabilen ve en hızlı kuruyan alanı seçmek hatalı bir güven duygusu oluşturur. Kontrol planı zor bölgeleri ve sonraki işlemde basınç görecek temas noktalarını kapsamalıdır.
Temsilî numune kullanılacaksa yüzey hazırlığı, kat yapısı ve uygulama zamanı gerçek parçayla ilişkilendirilmeli; numunenin sınırları açıkça belirtilmelidir. Numune, gerçek parçanın bütün geometrik etkilerini her zaman temsil edemez. Üretim planında parça tipi değiştiğinde aynı bekleme düzenini sorgulamadan kopyalamayın. İnce sac bir kapağın elleçleme koşulu ile kalın ve kapalı kesitli bir şasenin koşulu farklı olabilir. Uygulama ekipleri film kalınlığını yönetirken, kalite ekibi temsil kabiliyetini değerlendirmelidir. Böylece kuruma kontrolü yalnız saate bakılan bir işlem olmaktan çıkar.
4. Ortam koşullarını parçayla birlikte kaydedin
Ortam sıcaklığı, yüzey sıcaklığı, bağıl nem ve havalandırma düzeni uygulama kaydının parçasıdır. Sabah hazırlanan parça ile akşam daha serin ortamda hazırlanan parça aynı zaman çizelgesini izlemeyebilir. Depodan yeni gelen metalin sıcaklığı, hava ölçümünden farklı olabilir. Boyama alanından bekleme alanına geçiş de koşulları değiştirebilir. Kontrol kaydında yalnız kabin değerini yazmak, parçanın asıl beklediği yerdeki durumu açıklamaz.
ASTM D1640/D1640M’nin resmi kapsamı, organik kaplamaların film oluşum aşamalarının kontrollü sıcaklık ve nem koşullarında veya gerçek uygulama koşulları değerlendirilerek incelenmesini ele alır. Bu genel çerçeve, kuruma sonucunun koşullardan bağımsız bir sayı olmadığını gösterir. Belirli ürün için davranışın yönü ve büyüklüğü teknik veriden teyit edilmelidir. Ortam değiştiğinde önceki başarılı denemeyi otomatik sevk onayı olarak kullanmayın. Üretim kaydında değişikliği belirtin, gerekli kontrolü tekrarlayın ve uygunluk kararını mevcut parçanın koşullarına bağlayın. Standart adı yazmak, deneyin o standarda göre yapılmış olduğu anlamına gelmez.
5. Astarı ve incelticiyi aynı prosesin parçası sayın
Son katın görünümü, alt katın durumundan ayrı düşünülmemelidir. Endüstriyel rapid astar kullanılan bir sistemde üst katın uygulanabileceği koşul ve süre ilgili belgelerle doğrulanmalıdır. Astar yeterince hazırlanmadığında son katın dokunma kontrolünü geçmesi, katlar arasındaki bütün risklerin çözüldüğü anlamına gelmez. Bakım işinde antipas boya veya sentetik astar önerilmişse uyum ve yeniden kaplama koşulu ayrıca ele alınmalıdır.
İnceltme için endüstriyel rapid tiner gibi ürünün önerdiği yardımcı kullanılır; oran ve uygulama viskozitesi güncel talimata göre belirlenir. Daha fazla tiner eklemek kuruma sorununu çözmenin genel bir yöntemi değildir. Alternatif solvent, gereğinden kalın uygulama veya alt kattaki belirsizlik, sevk bekleme süresini yalnız uzatarak güvenilir biçimde yönetilemeyebilir. Tiner ürünleri seçimini ve kullanım kaydını proses içinde tutmak, sorun çıktığında gerçekten ne uygulandığını görmeyi sağlar. Değişiklikler yetkili teknik değerlendirmeden sonra yapılmalıdır.
6. Dokunma kontrolünü sevk izni haline getirmeyin
Gelişigüzel parmakla basmak standart bir ölçüm değildir. Üretimde kullanılacak kontrol yöntemi, kontrol bölgesi ve kabul ölçütü önceden belirlenmelidir. Mümkün olduğunda kontrol, teslim edilecek görünür yüzeyi bozmayacak temsilî alan veya uygun numune üzerinde yapılır. Sonucun hangi aşamayı değerlendirdiği iş emrinde açıkça yazılır. “İz yok” kaydı, uygulanan yük, süre ve temasın tanımı olmadan farklı vardiyalar tarafından aynı şekilde yorumlanmayabilir.
Kontrol sonucu uygun olduğunda yalnız tanımlanan sonraki işleme izin verin. Parçanın kontrollü olarak yer değiştirmesi onaylanmış olabilir, ancak doğrudan üst üste konması veya sıkı ambalaja alınması henüz uygun olmayabilir. Bu ayrım üretim panosunda anlaşılır durum isimleriyle gösterilmelidir. Rapid boyada proses verimliliği yazısında ele alınan akış yönetimi burada kuruma aşamalarına bağlanır. Hız, kontrolün atlanmasıyla değil hangi işlemin ne zaman güvenle yapılabileceğinin önceden tanımlanmasıyla sağlanır.
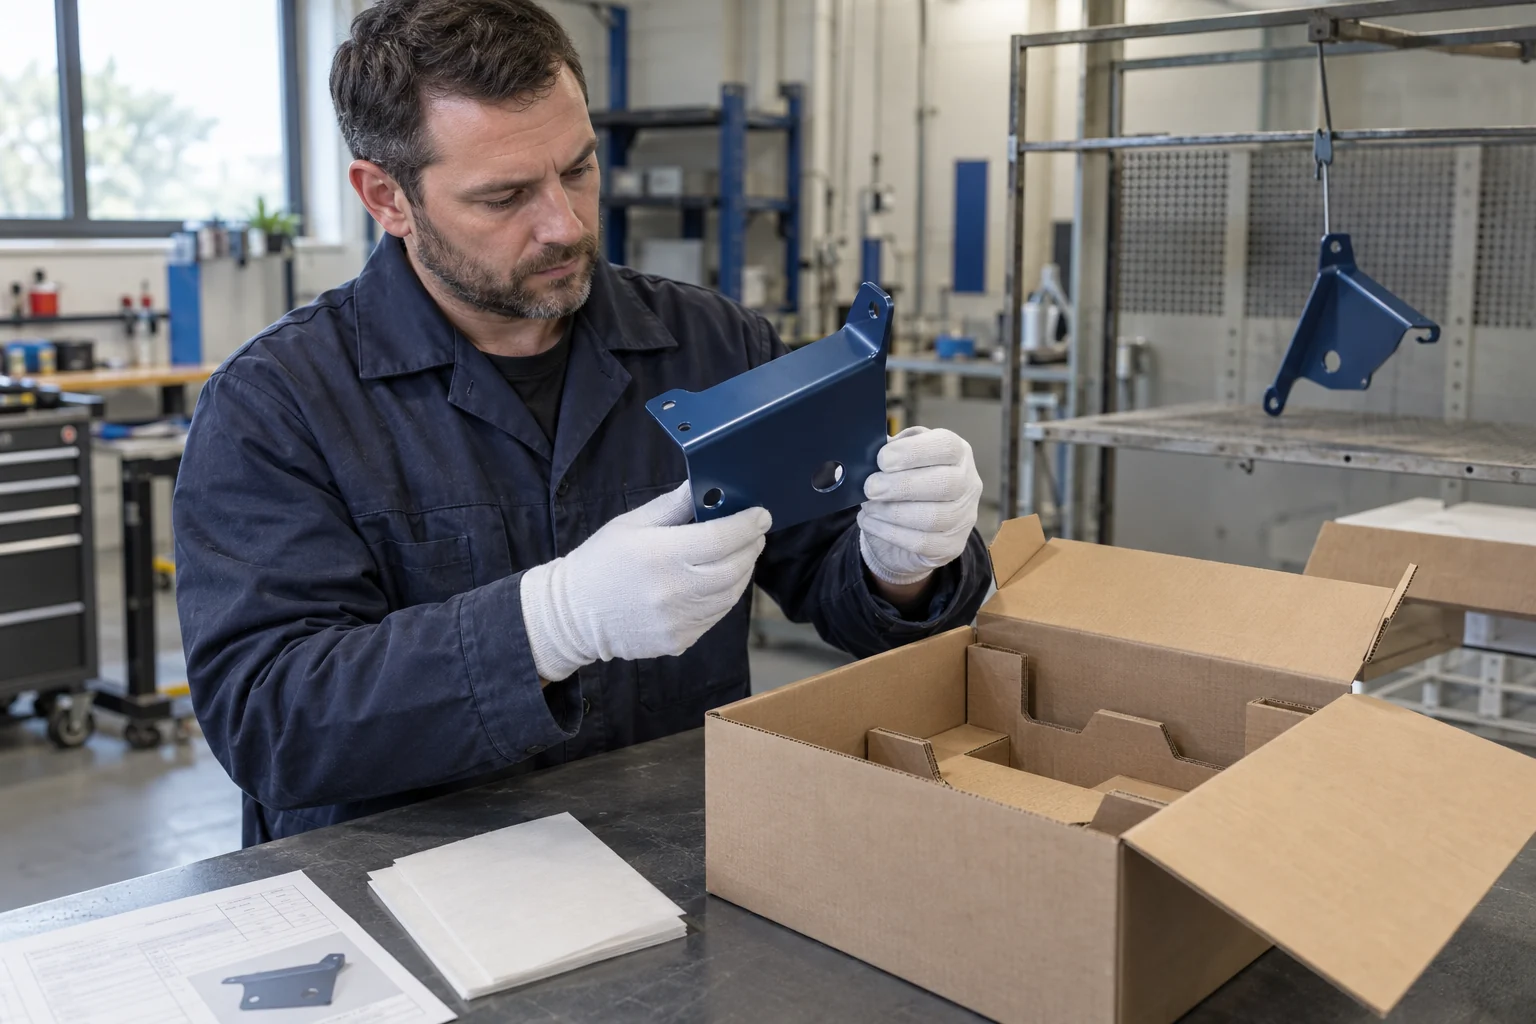
7. Elleçlemede temas noktalarını önceden tasarlayın
Parçayı hangi noktadan kaldıracağınızı boyamadan önce belirleyin. Uygun askı, taşıyıcı veya onaylanmış boyasız temas noktaları, erken dönemde yüzeye gereksiz baskıyı azaltabilir. Ancak bu düzeneklerin yük güvenliği ve parça geometrisi ayrıca değerlendirilmelidir. Bu yazı kaldırma ekipmanı seçimi veya güvenli yük kapasitesi talimatı vermez. Üretim ve iş güvenliği sorumluları kendi onaylanmış yöntemlerini kullanmalıdır. Boya kalitesini koruyan bir temas düzeni, mekanik güvenlik gereksinimini ortadan kaldırmaz.
Elleçleme denemesinde gerçek taşıma yönünü ve temas yerini temsil edin. Eldivenin temizliği, destek yüzeyinin pürüzü ve sürükleme hareketi görünüm üzerinde etkili olabilir. Parça kabul edilen bir yöntemle kaldırıldığında iz oluşmuyorsa sonucu yalnız o yöntem için kaydedin. Farklı ekipmanla veya başka noktadan taşıma aynı onayı paylaşmaz. Sanayi boyası uygulamalarında parça çeşitliliği yüksek olduğundan taşıma yönteminin ürün seçimi kadar erken düşünülmesi yararlıdır. Boyama sonrası doğaçlama tutma noktası aramak yerine üretim akışında korunacak yüzeyleri açıkça işaretleyin.
8. Montaj baskısını ayrı bir aşama olarak kontrol edin
Montaj, kısa elle temasın ötesinde yerel basınç ve sürtünme yaratabilir. Bağlantı elemanı, conta, kelepçe veya destek tablası boya filmiyle farklı biçimlerde temas eder. Gerçek montaj düzenini temsil etmeyen bir numune kontrolü bu etkileri göstermeyebilir. Üretim talimatında hangi bölgenin montajda yük alacağı ve görünür yüzeyde hangi izlerin kabul edilmeyeceği belirtilmelidir. Parçanın montaj sırası, yüzeyi koruyacak biçimde planlanmalıdır.
Kritik durumda temsilî montaj denemesi yapın ve yalnız deneme sonucunu değil temas yerini, uygulanan işlemi ve ortamı kaydedin. Bağlantı güvenliği boyanın kuruma kararından ayrı bir teknik konudur; gerekli mekanik prosedürler korunmalıdır. Boya üzerindeki baskı izi, üretim akışında montajın erken başladığına veya destek düzeninin uygun olmadığına işaret edebilir. Sorunu otomatik olarak boya kalitesine bağlamadan koşulları inceleyin. Tek bir olumlu örnek, farklı film kalınlığındaki veya başka vardiyada hazırlanan bütün parçaların uygun olduğunu kanıtlamaz. Kontrol sıklığı işletmenin risk ve süreç değerlendirmesine göre belirlenmelidir.
9. İstif baskısını süreyle birlikte değerlendirin
İstif sırasında yalnız temas değil, temasın süresi ve yükün dağılımı önem taşır. Üstteki parçaların ağırlığı, desteklerin büyüklüğü ve paket içindeki hareket yüzeyi zorlayabilir. Yüzeyler kısa temasta ayrılırken uzun süreli basınç altında iz veya yapışma oluşabilir. Bu nedenle dokunma kurumasından istif uygunluğuna doğrudan geçilmemelidir. ISO 9117-2, belirli kuruma sonrasında temas ve basınç altında hasara direnç üzerinden istif edilebilirliği değerlendiren bir deney kapsamı tanımlar.
Atölyenin pratik denemesi bu standardın tam uygulaması olarak sunulmamalıdır; standart deney isteniyorsa yöntem ve yetkin değerlendirme ayrıca sağlanır. Günlük üretim kontrolünde gerçek destek malzemesi ve planlanan istif düzeni temsil edilmelidir. Parçaları kontrol için üst üste koyarken üretim güvenliği ve yüzey koruma planı korunur. Alkid sistemlerinde başarılı bir tek parça elleçleme sonucu bütün paket için otomatik serbest bırakma değildir. İstif denemesinin yük, süre, sıcaklık ve temas düzeni kayda geçerse sonraki benzer işte anlamlı bir referans oluşturur.
10. Ambalaj malzemesini boyalı yüzeyle birlikte deneyin
Ambalajı yalnız mekanik koruma açısından seçmek yeterli değildir. Ayırıcı, karton, köpük veya başka bir destek yüzeyiyle uzun süreli temas, filmin görünümünü etkileyebilir. Baskı, malzeme dokusu ve hareketin birleşmesi belirli temas izleri oluşturabilir. Ambalajın gerçek yüzeyle uyumu temsilî denemede kontrol edilmelidir. Yeni paketleme malzemesi kullanıldığında eski malzemeyle alınmış başarılı sonucu doğrudan yeni düzenin onayı saymayın. Deneme, gerçek temas yerini ve bekleme koşulunu yansıtmalıdır.
Parça paketten çıkarıldıktan sonra yüzey, onaylanmış görünüm referansıyla incelenmelidir. RAL renk referansı renk tarifine yardımcı olur; paket izi, parlaklık farkı veya doku bozulmasını tek başına tanımlamaz. Görünüm ölçütünü ve kabul edilen numuneyi ayrıca kaydedin. Ambalajı çok sıkı yapmak her zaman daha iyi koruma sağlamaz; temas düzeni ürüne ve parça şekline göre tasarlanır. Sonuç uygun değilse yalnız beklemeyi artırmak yerine malzeme, destek noktası, yük ve film koşullarını birlikte inceleyin. Kontrollü deneme, bu değişkenlerin etkisini ayırmaya yardımcı olur.
11. Sevk onayında yapılan kontrolü açıkça belirtin
Sevk kararı, tanımlanmış taşıma ve paketleme düzeni için verilmelidir. Belgeye uygulama bitişi, bekleme koşulları, kontrol zamanı, onaylayan kişi ve sınırlamalar yazılır. Gerçek parçanın durumu uygun bulunmadan teslim saatinin yaklaşması onay nedeni değildir. Kontrol edilmiş bir paketleme düzeni sonradan değiştirilirse uygunluk yeniden değerlendirilir. İş emrindeki açık kayıt, satış ve lojistik ekiplerinin “kurudu” ifadesini tam hizmete hazır olma şeklinde yorumlamasını önler.
Sevk uygunluğu taşıma sonrasında uygulanacak kimyasal yıkama, dış ortam maruziyeti veya ağır kullanımın da onaylandığı anlamına gelmez. Gerekli hizmete alma koşulları üretici talimatı ve proje tanımıyla ayrıca teyit edilir. Makine boyasında üretim hızı ve montaj dengesi yazısı, sonraki işlemlerin ürün seçimindeki rolünü açıklamaktadır. Lojistik ekibine yüzeyin nasıl korunacağı ve hangi temasların önleneceği anlaşılır biçimde aktarılmalıdır. İşin hızlandırılması gerekiyorsa buna teknik olarak uygun proses değişikliğiyle yaklaşılır; kayıt dışı bekleme kısaltmasıyla değil.
12. İz veya yapışma varsa kök nedeni araştırın
Taşıma izinin nedeni yalnız kısa bekleme olmayabilir. Uygulama kalınlığı, alt kat durumu, kullanılan inceltici, düşük yüzey sıcaklığı veya paket içindeki yerel basınç araştırılmalıdır. Sorun görülen parçayı aynı gün sorunsuz çıkan örnekle karşılaştırırken bütün bu kayıtları birlikte inceleyin. Paket hangi noktadan basmış, iz hangi katı etkilemiş, parça nerede beklemiş? Bu sorular, yalnız yeni bir bekleme saati belirlemekten daha güçlü bir düzeltme zemini oluşturur.
Başarısız parça ile kabul edilmiş parçanın farklarını tek tek kaydedin. Birden çok değişkeni aynı anda değiştirirseniz hangi işlemin iyileşme sağladığını anlamak güçleşir. Teknik değerlendirme sonucunda uygun görülen kontrollü deneme yapılmalı, düzeltme kalıcı talimata aktarılmalıdır. Alkid boyada kuruma, buruşma ve kat kalınlığı yazısı ilgili film sorunlarına daha ayrıntılı bakar. Parçada hasar oluştuğunda rötuşun veya yeniden uygulamanın uygunluğu ayrıca değerlendirilir; görünümü kapatmak sorunun nedenini çözmez. Kabul edilmiş bir onarım yöntemi ve yeniden kontrol gereklidir.
13. Vardiyalar arasında kısa ve tutarlı bir kayıt kullanın
Üretimde çok uzun formlar çoğu zaman eksik doldurulur. Kontrol kaydını kısa fakat karar için yeterli tutun: ürün ve parti, parça veya iş emri, uygulama bitişi, ortam, ilgili film bilgisi, izin verilen sonraki işlem ve kontrol sonucu. Her onay aşamasına bir sorumlu atanmalıdır. Vardiya değişiminde yalnız parçanın yerini değil hangi aşamada olduğunu da aktarın. Böylece yeni ekip bekleme başlangıcını veya yapılan kontrolün kapsamını yeniden tahmin etmek zorunda kalmaz.
Şüpheli durumda bütün işi durdurmadan ilgili parçayı veya partiyi tanımlayacak izlenebilirlik kurun. Hangi parçaların aynı uygulama koşulunu paylaştığı görülebiliyorsa değerlendirme daha doğru kapsamda yapılır. Bekleyen kontrol, başarısız kontrol ve serbest bırakılmış iş aynı statüyle gösterilmemelidir. Bu kayıtlar sonraki ürün seçiminde de değerlidir: gerçek hattın hangi aşamada sınırlanmaya başladığını gösterir. Teknik danışmanlık talebinde fotoğrafla birlikte bu koşulları paylaşmak, sorunun yalnız görüntü üzerinden yorumlanmasına göre daha somut inceleme sağlar.
Başarılı numuneyle farklı bekleyen parçayı eşitlemeyin
Kontrol mantığını açıklayan bir örnekte, aynı iş emrindeki düz numune havaya açık bir rafta beklerken bazı parçalar daha kapalı bir bölümde tutulmuş olabilir. Numune kontrolü uygun çıktığında, parçaların aynı koşulu paylaşmadığı fark edilmelidir. Kontrol sonucu numunenin durumunu gösterir; farklı yerde bekleyen bütün parçaları otomatik olarak açıklamaz. Kalite sorumlusu temsil kabiliyetini yeniden değerlendirir ve gerekli bölgeleri kontrol eder. Bekleme alanı değişikliği kayda eklenir. Bu örnek gerçek bir müşteri işi veya ölçülmüş ürün sonucu değildir; temsilî kontrolün üretim koşuluna bağlanması gerektiğini anlatır.
Benzer biçimde paketleme denemesi kısa bir iç taşıma için yapılmışsa sonuç, daha uzun ve farklı koşullardaki bir dış sevkiyatın bütün etkilerini kapsamayabilir. Teslimat güzergâhının yaratacağı mekanik hareket, paket içinde bekleme ve varışta yapılacak elleçleme değerlendirmeye dahil edilmelidir. Evrensel bir deneme süresi veya yük değeri uydurmak yerine, gerçek sevk düzenini temsil edecek plan yetkili ekipler tarafından hazırlanır. Taşıma firması veya ambalaj biçimi değiştiğinde kontrol planının da gözden geçirilmesi gerekir. Böylece bir kez alınmış olumlu sonucun kapsamı zaman içinde fark edilmeden genişletilmez.
Uygulama bitiş zamanı ile kontrol zamanı farklı alanlarda tutulmalıdır. Kontrolün yapılması bekleme süresini sıfırlamaz; ancak sonucu değiştiren yeniden uygulama veya onarım olduysa ilgili bölge için yeni kayıt gerekir. Rötuş yapılmış parçanın tamamına önceki sevk onayını aktarmak doğru olmayabilir. Onarımın kapsamı, uygulanan malzeme ve kontrol gereksinimi açıkça belirtilir. Sevk ekibi parçanın yalnız eski tarihine bakmak yerine en son ilgili işlemi görebilmelidir. Özellikle görünür yüzeyde son dakika düzeltmesi yapıldığında, lojistik planıyla kalite onayının tekrar buluşturulması gerekir. Temiz kayıt, bu yeniden değerlendirmeyi üretimi gereksiz yere karmaşıklaştırmadan yürütmeye yardımcı olur.
14. Ürün talebine taşıma ve paketleme ihtiyacını ekleyin
Teklif isterken yalnız ürün, renk ve miktar yazmayın. Parça tipi, astar sistemi, uygulama yöntemi, bekleme alanı, montaj sırası ve sevk düzenini de açıklayın. Rapid boya teklif talebi bu bilgilerle desteklendiğinde teknik değerlendirme gerçek üretim ihtiyacına yaklaşır. Çok kısa çevrim hedefi varsa bunu baştan belirtmek, uygun ürün ve prosesin birlikte düşünülmesini sağlar. Hızlı teslim beklentisini ürüne doğrulanmamış bir dayanım sözü yükleyerek karşılamaya çalışmayın.
Sağlam bir üretim düzeni dört soruya açık cevap verir: hangi kuruma aşaması değerlendirildi, hangi koşulda kontrol edildi, hangi sonraki işlem onaylandı ve onayı kim verdi? Bu cevaplar bulunuyorsa kuruma ile taşıma hazırlığı birbirine karıştırılmaz. Rapid boya, uygun sistem ve doğru uygulamayla üretim akışına katkı sağlayabilir; gerçek kazanç, yüzeyin sonraki işlemde zarar görmeden ilerlemesidir. Dokunma, montaj, istif ve paketleme için ayrı karar noktaları kurmak gereksiz beklemeyi azaltmaya yardımcı olurken, henüz hazır olmayan parçanın erkenden sevke çıkmasını da önler.
- Nanomix teknik katalog arşivi, rapid son kat bölümü: dokunma, montaj ve tam kuruma ayrı tanımlanır. Güncel ürün belgesi ve uygulama koşulları ayrıca teyit edilmelidir.
- ASTM D1640/D1640M-14(2022) resmi kapsamı: organik kaplamalarda kuruma ve film oluşum aşamalarının koşullarla birlikte değerlendirilmesi.
- ISO 9117-1:2009 resmi kapsamı: belirlenmiş koşullarda derinlemesine kuruma durumunun değerlendirilmesi.
- ISO 9117-2:2010 resmi kapsamı: istif edilebilirlik için basınç deneyi. Yazı standart deneyi, ürün sertifikası veya evrensel sevk süresi beyanı değildir.