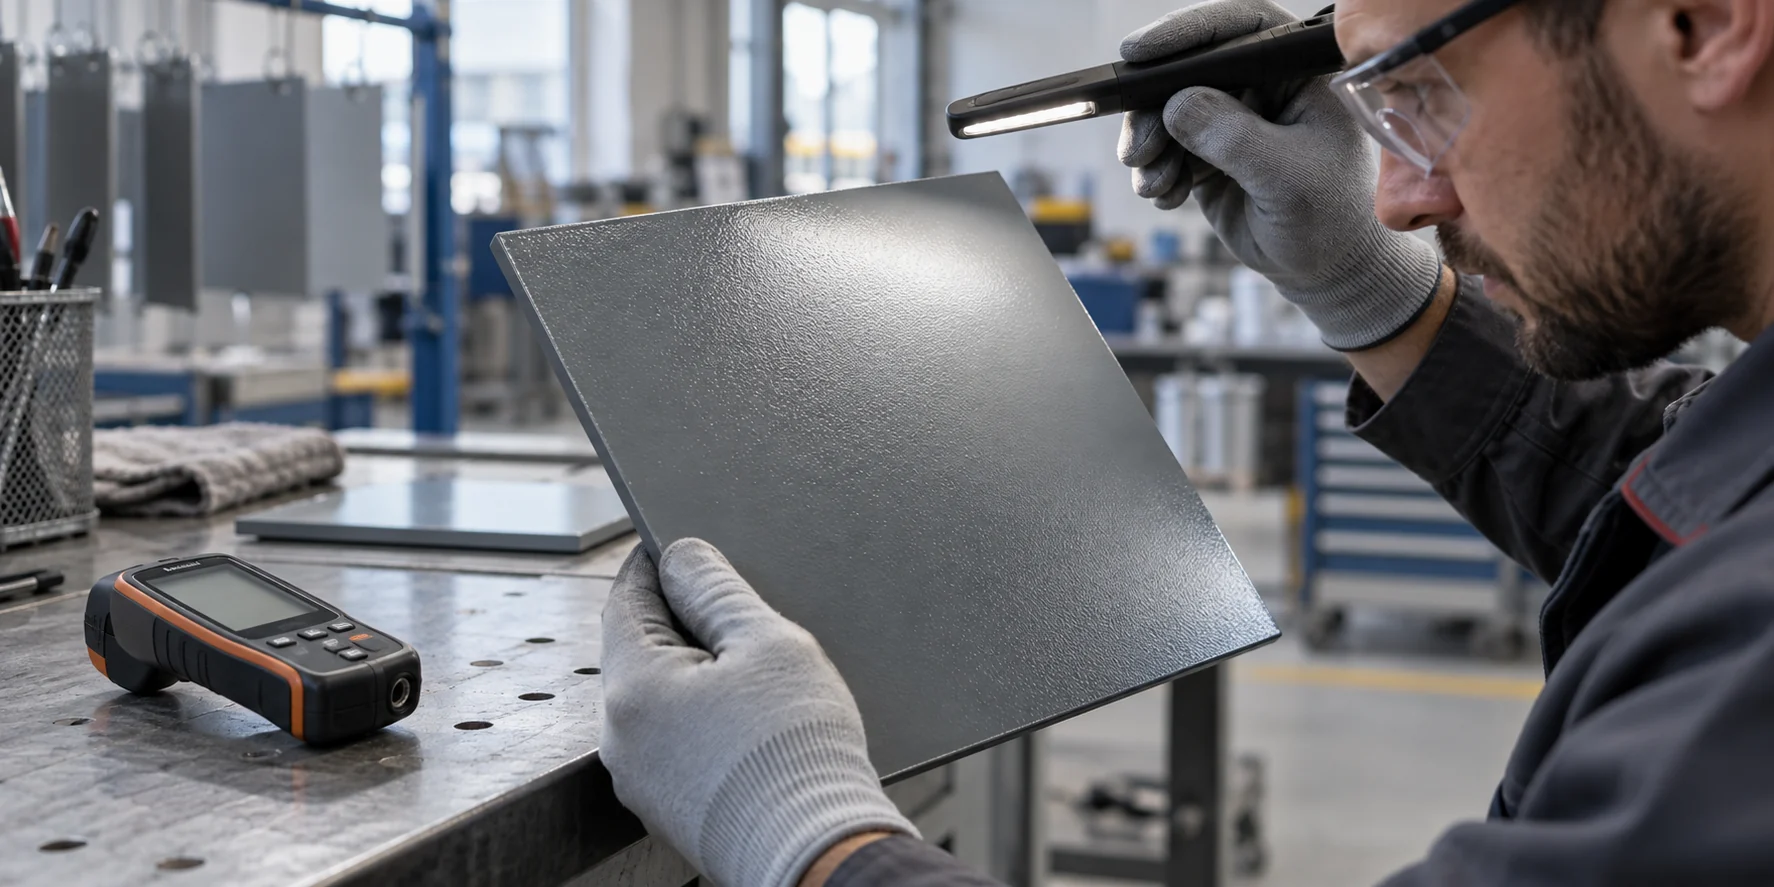
Yüzeyde benzer görünen iki kusurun nedenleri farklı olabilir. Sağlıklı bir inceleme, kusurun yerini ve zamanını kaydetmekle başlar; ürün, yüzey, ekipman ve çevre verilerini kontrollü bir denemeyle birleştirir.
Endüstriyel boya hatalarında ilk adım: belirtiyi doğru tanımlamak
Metal boyama hattında görülen her pürüz aynı sorunun sonucu değildir. Portakallanma yüzey dokusunu, krater yerel geri çekilmeyi, iğne deliği küçük açıklıkları, kabarcıklanma ise filmde yükselmeyi tarif eder. Bu adlar kusuru sınıflandırır; tek başına kök nedeni açıklamaz. Sorun görüldüğünde ürünü, operatörü veya tabancayı peşinen sorumlu tutmak yerine parçanın geçmişini inceleyen kısa bir kayıt açılmalıdır.
Bu teknik dosya, 24 Eylül 2026 tarihli bir uygulama değerlendirmesidir. Amaç, üretim ve kalite ekiplerinin aynı gözlemi aynı dille kaydetmesine yardımcı olmaktır. Aşağıdaki inceleme sırası, farklı üretici rehberlerinin ortak ilkelerinden geliştirilen bir çalışma önerisidir; belirli bir Nanomix ürünü için kabul kriteri oluşturmaz. Endüstriyel boya sistemleri arasından seçilen ürünün güncel teknik bilgi föyü, uygulama talimatı ve proje şartnamesi birlikte okunmalıdır.
- Kusurun ilk görüldüğü zamanı ve parça üzerindeki yerini işaretleyin.
- Genel görünümü ve yakın planı aynı ışık altında fotoğraflayın.
- Sağlam görünen komşu bölgeyi karşılaştırma için kaydedin.
- Ürün, sertleştirici, inceltici ve parti bilgilerini koruyun.
Portakallanma: yayılma ve püskürtme koşullarını birlikte okuyun
Portakal kabuğunu andıran düzenli tepecikler, yaş boyanın yeterince düzgün bir yüzeye yayılamadığını düşündürür. Ancak yalnız fotoğrafa bakarak “boya koyu” sonucuna varılamaz. Tabanca ayarı, yüzeye uzaklık, karışım, uygun olmayan inceltici seçimi veya hızlı kuruma birlikte değerlendirilmelidir. Bu nedenler ve teknik föye uygun ayar yaklaşımı PPG portakallanma rehberinde açıklanır; otomotiv onarımına ait düzeltme yöntemleri endüstriyel kaplamaya doğrudan aktarılmamalıdır.
İncelemeyi aynı metal ve aynı hazırlıkla üretilen deneme panelinde yapın. İlk panelde mevcut ayarı kaydedin; ikinci panelde yalnız izin verilen bir uygulama değişkenini düzenleyin. Boya sıcaklığı ve ölçülen viskozite de kayıtta bulunsun. Akrilik iki bileşenli parlak sonkat gibi görünüm beklentisi bulunan bir üründe, sonuç yalnız parlaklıkla değil onaylanan referans panelle karşılaştırılmalıdır. Rastgele inceltici ilavesi, sorunu gizlerken film kalınlığını değiştirebilir.
Krater ve balık gözü: kirlenme izini geriye doğru takip edin
Krater, çevresindeki boyanın yerel olarak çekilmesiyle oluşan çukur görünümüdür. Yağ, parmak izi, farklı boya sisi veya taşınan kirleticiler araştırılmalıdır. Yüzey gerilimi farklılıklarının bu oluşumdaki rolü BYK krater oluşumu açıklamasında ele alınır. Her krateri otomatik olarak silikon kirliliği saymak doğru teşhis sağlamaz.
Kontrolü dört noktaya ayırmak pratiktir: temizlenen metal, temizlik bezi, hava hattı ve çevredeki işlemler. Kusur yalnız bir vardiyada, belirli bir askıda veya yakınındaki başka bir püskürtme sırasında oluşuyorsa bu ilişkiyi kayıt altına alın. Yeni boya eklemek ya da sahada gelişigüzel katkı kullanmak yerine kirletici kaynağı sınırlandıran karşılaştırmalı paneller hazırlayın. Akrilik tiner gibi bir ürünün adı, onun her temizleme veya düzeltme işlemine uygun olduğunu göstermez; kullanım amacını ürünün kendi talimatı belirler.
İğne deliği: açıklığın hangi tabakada başladığını araştırın
İğne deliği, yüzeyde tek tek veya kümeler halinde görülen küçük açıklıkları anlatır. Tutulan hava, nem, solvent çıkışı ve hazırlık kusurları olası inceleme başlıklarıdır. Axalta boya kusurları kılavuzu, hava hattındaki kirlenme ve uygulama tekniğinin de araştırılmasını önerir. Bu olasılıklar laboratuvar ya da saha kanıtı olmadan kesin sebep diye yazılmamalıdır.
Son kat öncesi panelin fotoğrafını almak, açıklığın alttan mı geldiğini anlamayı kolaylaştırır. Kusurun astarda bulunup bulunmadığı, uygulamadan hemen sonra mı kururken mi belirdiği ve kalın bölgelerde yoğunlaşıp yoğunlaşmadığı kaydedilmelidir. Epoksi astar boya üzerine uygulama planlanırken, ilk tabakadaki kusuru yalnız son katla örtmeye çalışmak yerine astarın kabul durumu netleştirilmelidir. Gerekli onarım yöntemi, sistemin yetkili teknik değerlendirmesiyle seçilmelidir.
Kabarcıklanma: yüzeydeki kabarıklığın altında ne var?
Kabarcıklanma, film tabakasının yerel olarak yükselmesidir. Nem, yetersiz temizlik, malzeme uyumsuzluğu, aşırı film veya hava hattı kirlenmesi değerlendirilmesi gereken olasılıklardır. PPG kabarcıklanma rehberi, onarım öncesinde ayrılmanın nerede oluştuğunun belirlenmesine dikkat çeker.
Bir uygulama raporunda “kabardı” ifadesi yetersizdir. İlk gözlem zamanı, ıslak veya kuru hizmet koşulu, etkilenen yüzey oranı ve ayrılmanın metalde mi katlar arasında mı olduğu ayrı yazılmalıdır. Numune incelemesi gerekiyorsa temsil edici bölgeler seçilmeli, değerlendirme öncesi bütün kanıt zımparayla kaldırılmamalıdır. Epoksi sonkat boya seçilmiş olması, hazırlık ve kür şartlarından bağımsız bir sonuç garanti etmez. Kök neden anlaşılmadan yapılan tekrar uygulaması aynı koşulları yeniden üretme riski taşır.
Akma ve kuru püskürtme: farklı belirtiler için ayrı denemeler
Akma, yaş filmin dikey yüzeyde toplanarak perde veya damla oluşturmasıdır. Tek geçişte fazla malzeme bırakılması, yetersiz kat arası bekleme, tabancanın yakın tutulması veya uygun olmayan uygulama koşulları araştırılır. PPG akma rehberi, ekipman ve malzeme ayarlarını ürün verileriyle birlikte ele alır. Dikey paneldeki sonuç, yatay paneldeki görünümle aynı kabul edilmemelidir.
Kuru püskürtmede ise yüzey tanecikli ve kaba görünebilir. Sıcak yüzey ve rüzgâr gibi etkenlerin bu riski artırabileceği Hempel sıcak koşullarda uygulama kılavuzunda belirtilir. Bu nedenle yalnız kabin termometresine bakmak yeterli değildir; metalin sıcaklığı ve hava hareketi de gözlenmelidir.
Endüstriyel rapid boya uygulamasında hız hedefi, ıslak kenarın ve homojen filmin kontrolünü geri plana atmamalıdır. Akmayı gidermek için yapılan bir ayarın kuru püskürtmeyi artırıp artırmadığını aynı deneme serisinde kontrol edin. Ekipmana özgü basınç ve meme ölçüsü, bu genel rehberden değil üretici talimatından alınmalıdır.
Aderans kaybı: kopma yeri, ölçüm değeri kadar önemlidir
Boya metalden ayrıldığında ve iki boya tabakası birbirinden ayrıldığında incelenecek arayüzler farklıdır. Bu nedenle fotoğrafa ek olarak kopmanın hangi tabakada gerçekleştiğini tarif edin. Yüzey hazırlığı, astar uyumu ve yeniden kaplama zamanına ilişkin kayıtlar teknik incelemeye birlikte sunulmalıdır. Poliüretan astar ile poliüretan parlak sonkat ürünlerinin isim benzerliği, her proje için doğrulanmış bir kat kombinasyonu anlamına gelmez.
Çekme yöntemiyle aderans testi yapılacaksa yöntem, kür durumu, kabul ölçütü ve test yerinin onarımı önceden belirlenmelidir. Hempel uygulama sonrası test kılavuzu, bu testin yerel ve tahribatlı olduğunu vurgular. Tek bir iyi sonuç, bütün parçanın aynı şekilde hazırlanıp kaplandığını kanıtlamaz. Deneme plakalarının gerçek parçayla aynı uygulama ve kür ortamını paylaşması, karşılaştırmayı anlamlı kılar.
Karışım, viskozite ve uygulama penceresini ayrı kaydedin
İki bileşenli endüstriyel boyada karışım oranı, viskozite, karışım ömrü ve yeniden kaplama aralığı farklı kavramlardır. Karışım oranının ağırlıkla mı hacimle mi verildiği netleşmeden ölçüm yapılmamalıdır. Karışımın hazırlandığı saat ile kullanılabileceği son zaman birbirinden ayrılmalı; kapta akışkan görünmesi kullanılabilirliğin tek ölçütü sayılmamalıdır.
Hempel karıştırma ve inceltme rehberi, doğru bileşen oranının ve önerilen incelticinin önemini açıklar. Viskozite kaydına kullanılan kap veya yöntem ile malzeme sıcaklığını ekleyin. Farklı ölçüm düzenleriyle elde edilmiş iki sayı doğrudan karşılaştırılmamalıdır.
Poliüretan sertleştirici ve poliüretan tiner değerlendirilirken, eşleşen boya ve ürün kodu teknik föyden doğrulanmalıdır. Kurumayı hızlandırmak için sertleştirici oranını değiştirmek veya süresi dolan karışımı incelticiyle kullanılabilir saymak doğru bir kontrol yaklaşımı değildir. Yeniden kaplama için de yalnız saat hesabı değil, teknik föyün belirttiği sıcaklık ve yüzey durumu esas alınmalıdır.
Kuru film ve çevre ölçümleri nasıl birlikte değerlendirilir?
Kuru film kalınlığı, yani DFT, kaplama değerlendirmesinin temel verilerindendir; fakat tek başına görünüm ve aderans hakkında tam hüküm vermez. Ölçüm cihazı, doğrulama bilgisi, ölçüm bölgeleri ve tekil okumalar kaydedilmelidir. Pürüzlendirilmiş çelikte yüzey profilinin okumayı etkilediği ve uygun ölçüm yaklaşımı gerektiği ISO 19840 kapsam ve açıklamalarında belirtilir. Kabul sınırları projeye ait şartnameden alınmalıdır.
Çevre kaydında hava sıcaklığı, yüzey sıcaklığı, bağıl nem ve çiy noktası bulunmalıdır. Elcometer iklim koşulları açıklaması, yüzey sıcaklığı ile çiy noktası ilişkisinin önemini ortaya koyar. Yalnız sabah alınan bir ölçümü bütün vardiyaya yaymak yerine, uygulama ve kür boyunca şartnameye uygun takip yapılmalıdır.
- Parça kimliği, uygulama bölgesi ve tarih aynı kayıtta ilişkilendirilsin.
- Ölçümün zamanı, cihazı ve uygulanan kontrol yöntemi açık olsun.
- Kabul dışı sonuçlar ortalama içine saklanmadan işaretlensin.
- Onarım sonrasında aynı bölgenin tekrar kontrolü ayrı kaydedilsin.
Pratik örnek: aynı parçadaki iki kusuru ayırmak
Aşağıdaki senaryo bir gerçek müşteri vakası değil, kayıt düzenini göstermek için hazırlanmış örnektir. Bir metal kabinin üst yüzeyinde kaba doku, yan yüzeyinde akma görüldüğünü varsayalım. İki kusuru tek satırda “boya bozuk” diye raporlamak yerine, üst ve yan yüzey için iki gözlem alanı açılır. Mevcut ürün, karışım saati, uygulama yönü ve çevre bilgileri değiştirilmeden önce kaydedilir.
Ardından aynı hazırlıkla iki deneme paneli üretilir. İlk panel mevcut koşulun tekrarıdır; ikinci panelde teknik föyün izin verdiği yalnız bir değişken düzenlenir. Sonuç iyi görünse bile başka ayarlar eş zamanlı değiştirilmez. Görünüm, yaş film kontrolü ve uygun kürden sonraki kuru film ölçümleri birlikte değerlendirilir. Bu yöntem mutlak neden kanıtı değildir; araştırılacak değişkenleri azaltan bir karşılaştırmadır.
Örnek takip formunda “gözlem”, “varsayım”, “yapılan işlem” ve “sonuç” için ayrı alanlar açılması yararlıdır. Gözlem alanına yalnız görülen durum yazılır; varsayım alanına henüz doğrulanmayan neden eklenir. Yapılan işlem alanında değiştirilen ayar ve kullanılan teknik talimat belirtilir. Sonuç alanında ise panelin kabul edilip edilmediği, karar veren kişi ve yeniden inceleme gereği yer alır. Böylece bir sonraki vardiya, yalnız sonuç cümlesini değil kararın dayanağını da görür.
Örneğin deneme paneli düzgün görünürken gerçek kabinde aynı sonuç alınamıyorsa parçanın geometrisi, erişilemeyen bölgeleri ve uygulama sırası yeni inceleme başlıkları olarak açılabilir. Bunlar başlangıçta kanıtlanmış hata nedeni değildir. Her yeni deneme, önceki kayıtla ilişkilendirilir; numune fotoğrafları aynı kodla saklanır. Onarım maliyetini izlemek için yeniden hazırlık süresi, tekrar kullanılan malzeme ve ilave kontrol işlemleri ayrıca kaydedilebilir. Bu düzen, başarısız denemelerin de sonraki değerlendirmeye bilgi taşımasını sağlar. Birden fazla değişiklik gerekiyorsa hangi sırayla ve hangi gerekçeyle yapıldığı açıkça belirtilmelidir.
Önerilen kayıt cümlesi: “Üst yüzeyde tanecikli doku gözlendi; olası etkenler henüz doğrulanmadı. Referans panel ile kontrollü deneme karşılaştırılacak. Dikey yüzeydeki akma ayrı takip edilecek.” Böyle bir ifade gözlem ile yorumu birbirinden ayırır.
Endüstriyel boya hataları hakkında sık sorulan sorular
Her yüzey kusuru boya değiştirerek çözülür mü?
Hayır. Önce hazırlık, karışım, ekipman ve uygulama koşulları gözden geçirilmelidir. Ürün değişikliği gerekiyorsa yeni sistemin uygunluğu ayrıca doğrulanır. Aynı kontrol eksikleri korunarak yapılan değişiklik, güvenilir bir karşılaştırma sunmaz.
Parlak ve düzgün görünen boya kabul için yeterli midir?
Görünüm kabulün yalnız bir bölümüdür. Projenin istediği film kalınlığı, kür, yapışma veya süreklilik kontrolleri de tamamlanmalıdır. Ölçümler, önceden belirlenen yönteme ve kabul ölçütüne göre yorumlanır; başarılı görünen tek panel bütün üretime genellenmez.
Hata görülen parçaya hemen yeni kat uygulanabilir mi?
Önce kusurun yeri, kapsamı ve olası nedeni araştırılmalıdır. Ardından uygun onarım, yüzey hazırlığı ve yeniden kaplama şartı belirlenir. Ek kat uygulamak, ayrılmış bir arayüzün veya kirlenmiş yüzeyin durumunu kendiliğinden düzeltmez.
Teknik değerlendirme isterken hangi bilgiler paylaşılmalıdır?
Ürün ve bileşen kodları, parti numarası, yüzey hazırlığı, kat sırası, karışım ve uygulama saatleri, çevre ölçümleri, film değerleri ve ölçekli fotoğraflar paylaşılmalıdır. Versan Boya iletişim kanalı üzerinden iletilen düzenli kayıt, ürün ve uygulama konusunun daha açık değerlendirilmesini sağlar.
Teknik kaynaklar
Bu dosya 24 Eylül 2026 tarihinde hazırlanmış editoryal bir teknik değerlendirmedir. Kaynaklar genel ilkeleri açıklar; uygulamada seçilen ürünün güncel teknik bilgi föyü ve proje şartnamesi esas alınır.