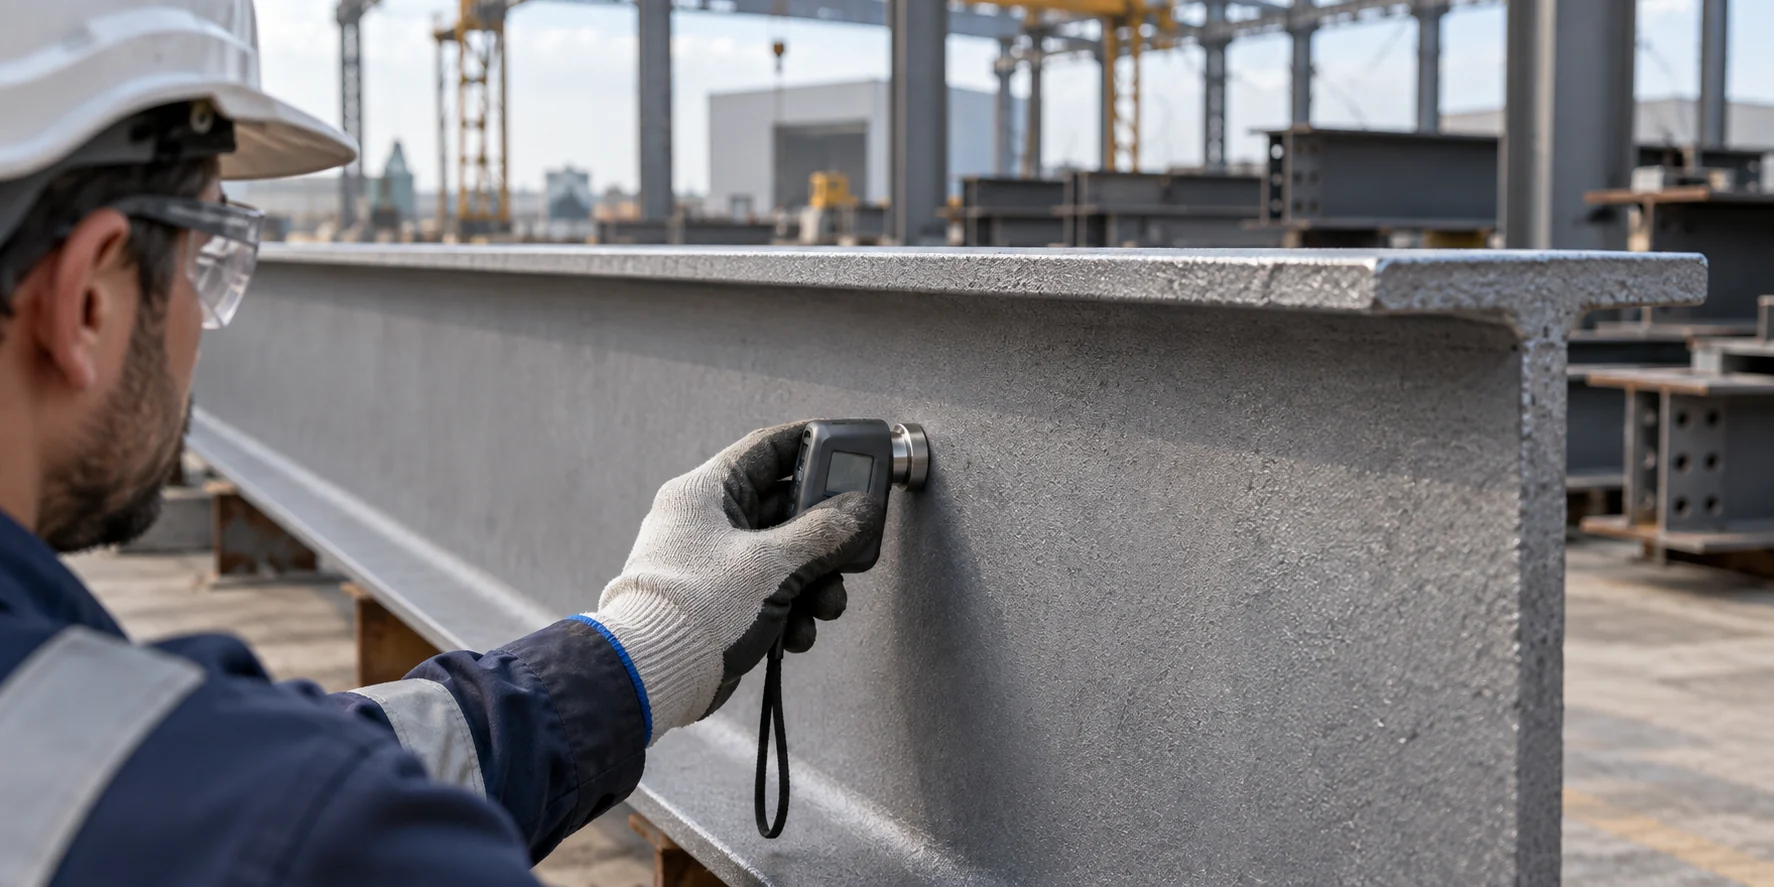
Yağ, çözünür tuz, toz, yüzey profili ve film kalınlığı ayrı kontrol başlıklarıdır. Bir başlıktaki uygun sonuç diğerinin yerine geçmez; güvenilir kabul, hazırlık ve uygulama boyunca birbirini tamamlayan ölçümlere dayanır.
Metal yüzey hazırlığını ölçülebilir bir işe dönüştürün
Metal boyama işlerinde iyi görünen bir son kat, alttaki yüzeyin doğru hazırlandığını tek başına kanıtlamaz. Boya uygulamasına geçmeden önce neyin kontrol edileceği, hangi sonucun kabul edileceği ve sonucu kimin kaydedeceği belirlenmelidir. Yüzey hazırlığı bu yaklaşımda “kumlama tamamlandı” cümlesinden daha kapsamlı bir kontrol sürecidir.
24 Eylül 2026 tarihli bu teknik dosya; yağ, tuz ve toz temizliğinden yüzey profiline, yaş film ölçümünden kuru film kabulüne uzanan adımları ayrı kontrol başlıklarıyla ele alır. Endüstriyel boya sistemleri için hazırlanan bir iş dosyasında yüzey türü, seçilen astar ve uygulanacak şartname birlikte bulunmalıdır.
Başlangıçta parçaların kimliği ve mevcut durumu kaydedilir. Yeni çelik, eski boyalı çelik, galvanizli yüzey ve alüminyum aynı hazırlık reçetesine bağlanmaz. Buradaki çelik odaklı örnekler diğer metallere otomatik olarak uygulanmamalıdır. Her işte seçilen kaplamanın güncel teknik föyü ve proje şartnamesi esas alınır.
Yağ ve gres kontrolünü mekanik hazırlıktan ayırın
Yüzeydeki yağ veya gres, pasla aynı kirletici değildir; temizleme yöntemi de buna göre seçilmelidir. Hempel'in yüzey hazırlığı rehberi, yüzey temizliği ile pürüzlülüğü ayrı gereksinimler olarak ele alır ve yağ, tuz, toz, pas ile hadde kabuğunun etkilerini açıklamaktadır. Bu ayrım, yalnızca metalin parlak görünmesine bakılarak boyama kararı verilmesini önler.
İş akışında kirleticiye uygun temizleme adımı tanımlanır; kullanılan temizleyicinin kalıntı bırakmaması ve sonraki işlemle uyumu değerlendirilir. Temizliğin ardından parçayı taşıyan ekipman veya kirli eldiven yüzeyi yeniden etkileyebilir. Bu nedenle kontrol noktası, yalnızca ilk temizliğin sonunda değil, boya öncesinde de bulunmalıdır.
Tiner ve yardımcı ürünler arasındaki bir ürünü sırf çözücü olduğu için her yüzeyde temizleyici kabul etmek doğru değildir. Boya inceltme görevi ile yüzey temizleme görevi birbirinden ayrılmalı, kullanım amacı teknik bilgiyle doğrulanmalıdır.
Çözünür tuzları gözle temiz görünümden bağımsız değerlendirin
Görsel kontrolün cevaplayamadığı bir diğer soru, yüzeyde suda çözünebilen kirleticilerin bulunup bulunmadığıdır. Deniz etkisi, önceki kullanım ve depolama geçmişi bu kontrolün planlanmasında ele alınabilir. Şartnamede tuz kontrolü isteniyorsa numune alınacak bölgeler, yöntem ve kabul sınırı işlem başlamadan belirlenmelidir.
ISO 8502-6:2020, analiz için yüzeyden suda çözünebilen kirleticilerin alınmasına yönelik Bresle yöntemini tanımlar. ISO 8502-9:2020 ise iletkenlik temelli saha değerlendirmesini açıklar; tek tek klorür veya sülfat miktarlarını bu ölçümle ayrı ayrı belirlemez.
Ölçüm raporuna yalnızca bir sayı yazılması yeterli değildir. Ölçüm noktası, yöntem, birim ve karşılaştırılan kabul ölçütü bulunmalıdır. Temizleme sonrası yeniden ölçüm yapıldığında ilk sonuç silinmemeli, düzeltmenin ardından alınan değerle birlikte saklanmalıdır. Evrensel bir tuz sınırı üretmek yerine, ilgili boya sistemi ve proje için tanımlanmış değer kullanılmalıdır.
Toz kontrolünü ayrı bir kabul noktası yapın
Mekanik hazırlık sonrası yüzey üzerinde kalan toz, “işlem yeni bitti” gerekçesiyle göz ardı edilmemelidir. Uygulama alanında aynı anda yürütülen taşlama veya benzeri işler de temiz yüzeye yeniden toz taşıyabilir. Boya öncesi kontrol zamanının iş programındaki yeri bu nedenle önemlidir.
ISO 8502-3:2017, boyamaya hazırlanmış çelik yüzeylerde tozun basınca duyarlı bant yöntemiyle değerlendirilmesini kapsar. İlgili yöntem, şartnamedeki kabul ölçütüyle birlikte uygulanmalıdır. Yüzeye bakıp “temiz” demek ile tanımlı bir değerlendirme kaydı oluşturmak aynı işlem değildir.
Kontrol planında kolay erişilen düz alanlarla birlikte yatay çıkıntı ve birleşimlerin nasıl değerlendirileceği belirtilir. Yüzey kabulünden sonra parçanın beklemesi gerekiyorsa korunma biçimi ve tekrar kontrol gerektiren durumlar da yazılabilir. Böylece hazırlama ekibinin teslim ettiği yüzey ile boyama ekibinin teslim aldığı yüzey arasında izlenebilir bir bağlantı kurulur.
Kumlama derecesi ile yüzey profilini karıştırmayın
“Kumlandı” ifadesi, ulaşılan temizlik derecesini yeterince tanımlamaz. Başlangıçtaki pas durumu ve işlem sonunda kalan görünür kalıntılar, kabul değerlendirmesinin parçasıdır. ISO 8501-1:2007, çelik yüzeylerde pas ve hazırlık derecelerini yazılı açıklamalar ile temsilî fotoğraflar üzerinden ele alır.
Bu görsel değerlendirme, toz ve çözünür tuz ölçümünün yerine geçmez. Benzer şekilde temiz görünen yüzeyin istenen pürüzlülüğe sahip olduğu da ayrıca doğrulanmalıdır. Şartnamede belirtilen hazırlık derecesi, kullanılan ekipmanın adıyla değil, elde edilen sonuçla ilişkilendirilmelidir.
Örneğin epoksi astar veya endüstriyel rapid astar seçilmesi, uygulamacının hazırlık derecesini kendiliğinden belirlemez. Gerekli hazırlık, ilgili ürünün güncel föyünde ve onaylanmış kat sisteminde aranır. Ulaşılabilir hazırlık düzeyi yetersizse bu durum boyama başlamadan teknik değerlendirmeye alınmalıdır.
Yüzey profilini astar gereksinimiyle eşleştirin
Yüzey profili, aşındırıcı işlemle oluşan mikro pürüzlülüğün değerlendirilmesidir. Hedef, mümkün olan en kaba yüzeyi oluşturmak değildir; seçilen kaplama için belirtilen hazırlık koşulunu sağlamaktır. ISO 8503-1:2012, aşındırıcıyla temizlenmiş çeliğin görsel ve dokunsal karşılaştırmasında kullanılan yüzey profili komparatörlerini konu alır.
Profil sonucu raporlanırken yöntem ve kullanılan ölçüt yazılmalıdır. Farklı cihaz veya yöntemlerle elde edilen sayıların aynı büyüklüğü ifade ettiği varsayılmamalıdır. Ürün föyündeki talep ile ölçüm raporundaki ifade arasındaki ilişki belirsizse, kabulden önce açıklığa kavuşturulmalıdır.
Akrilik astar dahil her aday astarın teknik gereksinimi kendi sisteminde değerlendirilir. Aynı atölyede daha önce başarıyla kullanılan bir hazırlık ayarı, farklı kaplama için otomatik onay değildir. Değişen ürün, farklı yüzey veya farklı aşındırıcı, kontrol planının yeniden gözden geçirilmesini gerektiren bilgiler olarak kaydedilebilir.
Boya öncesinde yüzey ve ortam koşullarını kaydedin
Hazırlanmış metalin boyamaya uygunluğu yalnızca temizlikle sınırlı değildir. ISO 8502-4:2017, boyanacak yüzeyde yoğuşma olasılığının değerlendirilmesine rehberlik eder. Uygulama için uygun sıcaklık, nem ve çiy noktası koşulları ise seçilen ürünün teknik talimatı ile projenin gereksinimleri üzerinden belirlenmelidir.
Ölçüm formunda saat, ortam sıcaklığı, yüzey sıcaklığı, bağıl nem ve gerekli değerlendirmeler bulunabilir. Büyük bir parçanın gölgede kalan yüzeyiyle güneş gören yüzeyi aynı koşulda kabul edilmemelidir. Kontrol sıklığı, işin koşullarına göre önceden tanımlanır; vardiya başındaki bir kayıt bütün günü temsil ediyormuş gibi kullanılmaz.
Hazırlanan yüzeyin boyanmadan beklemesi halinde, yeniden kirlenme veya paslanma değerlendirilir. Üretim sürecinde shop primer kullanılacaksa sonraki boya sistemi ve iş akışıyla uyumu ayrıca doğrulanır. Geçici koruma kararı, nihai yüzey kabulünün kaldırılması anlamına gelmez.
Yaş film kalınlığı uygulama sırasında neyi gösterir?
Yaş film kalınlığı, uygulanan malzemenin henüz kurumamış haline ilişkin bir proses kontrolüdür. DeFelsko'nun yaş film ölçüm açıklaması, hesapta hacimce katı maddenin kullanılmasını ve inceltmenin dikkate alınmasını vurgular. Ağırlıkça katı madde yüzdesi aynı hesapta yerine konulmamalıdır.
Yalnızca hesap mantığını göstermek için, inceltilmemiş ve hacimce yüzde 60 katı madde içeren varsayımsal bir kaplamada 120 mikrometre kuru film hedefi yaklaşık 200 mikrometre yaş filme karşılık gelir. Bu değer bir Nanomix ürün önerisi değildir. Gerçek hesap, seçilen ürünün verisi, izin verilen inceltme ve uygulama koşullarıyla yapılır.
Uygulama esnasında alınan ölçüm, sapmayı erkenden fark etmek için kullanılır. Ancak yaş film sonucu nihai kuru film kabulünün yerine geçmez. Ölçüm yönteminin uygunluğu, yüzey geometrisi ve ölçüm zamanı cihaz talimatına göre değerlendirilmelidir. Ürün seçiminin bu sürece etkisi endüstriyel boya seçimi dosyasında ayrıca ele alınmaktadır.
Kuru film kalınlığında tek ölçüme dayanmayın
Kuruyan kaplamanın ölçümü, hedef kalınlığın oluşup oluşmadığını değerlendirmeye yardımcı olur. Ölçüm cihazı altlığa, yüzey biçimine ve beklenen kalınlık aralığına uygun seçilmelidir. DeFelsko'nun kalınlık ölçüm yöntemleri açıklaması, farklı altlıklar için farklı ölçüm ilkeleri bulunduğunu ve yüzey özelliklerinin dikkate alınmasını belirtir.
ISO 19840:2012, pürüzlü yüzeylerde koruyucu boya kuru film kalınlığının ölçümü ve kabul ölçütlerini konu alır. Projede bu standarda atıf yapılmışsa cihaz ayarı, örnekleme ve sonuçların değerlendirilmesi ilgili prosedüre göre gerçekleştirilir. Yalnızca birkaç yüksek değerin seçilip kaydedilmesi, alanın uygunluğunu göstermez.
Kat kalınlığı şartnamenin alt ve üst sınırlarıyla ele alınmalıdır. “Daha kalın her zaman daha iyi” yaklaşımı kullanılmamalıdır. Uygun olmayan bölgenin konumu, düzeltme yöntemi ve düzeltme sonrası ölçümü ayrı kayıtta tutulur.
Ölçüm kayıtlarını parçayla ilişkilendirin
İyi bir kayıt, aylar sonra aynı parçaya bakıldığında ne yapıldığını açıklayabilmelidir. Ölçüm sayfasında yalnızca ürün adı ve ortalama kalınlığın bulunması bu amaç için yetersiz kalabilir. Parça numarası veya bölge krokisiyle ilişkilendirilen kayıtlar, uygunsuzluğun nerede oluştuğunu ve hangi düzeltmenin yapıldığını izlemeyi kolaylaştırır.
- Parça kimliği, yüzey türü, fotoğraf ve hazırlık yöntemi.
- Temizlik, tuz, toz ve profil kontrollerinin yöntemi ile sonucu.
- Ürün adı, parti bilgisi, uygulama zamanı ve kullanılan kat sistemi.
- Ortam kayıtları, ölçüm cihazı bilgisi ve doğrulama kaydı.
- Kuru film sonuçları, sapmalar, düzeltmeler ve kabul sorumlusu.
Bu liste bir standart metninin yerine geçmez; kurumsal kayıt düzeni için önerilen bir başlangıçtır. Teknik bilgilerde eksik kalan noktalar için Versan Boya ile iletişime geçilerek ürün föyü ve sistem uygunluğu bilgileri talep edilebilir.
Örnek senaryo: vardiya değişiminde hazırlanan çelik şasi
Varsayımsal bir atölyede çelik şasinin hazırlığı öğleden sonra tamamlanmış, boyama ise ertesi vardiyaya bırakılmış olsun. İlk ekip yüzey hazırlığı kaydını kapatır; ikinci ekip parçayı yalnızca önceki kayda dayanarak boyamaya almaz. Bekleme sırasında yüzeyin nerede tutulduğu ve boyama öncesi hangi kontrollerin tekrarlanacağı kontrol planında tanımlıdır.
Yeni vardiyada toz uygunsuzluğu saptanırsa önce düzeltme yapılır ve sonuç yeniden kaydedilir. Ortam koşulları uygunsa uygulamaya geçilir. İlk parçada yaş film sonucu hedef dışındaysa uygulama ayarı değerlendirilir; bütün seri tamamlanana kadar beklenmez. Kuru film kontrolünde sapma bulunursa ilgili bölge işaretlenir ve onaylanmış düzeltme yöntemi uygulanır.
Senaryonun temel kazanımı daha fazla form doldurmak değildir. Hazırlık, uygulama ve kabul arasında açık geçiş koşulları kurulmasıdır. Hangi bilginin eksik olduğu görülür, karar sorumlusu belirlenir ve aynı parçaya ilişkin birbiriyle çelişen sözlü kabuller azaltılır.
Yüzey hazırlığı ve film kalınlığı hakkında sık sorulan sorular
Kumlama yapıldıysa tuz ve toz kontrolü gerekli mi?
Görsel hazırlık derecesi farklı bir özelliği değerlendirir. Tuz ve toz kontrolleri, proje ile ürünün gerektirdiği yöntem ve kabul ölçütlerine göre ayrıca planlanır.
Her boya için aynı pürüzlülük kullanılabilir mi?
Gerekli profil seçilen astar ve sistemle ilişkilidir. Başka bir işte kullanılan değer, güncel teknik doğrulama yapılmadan yeni işe taşınmamalıdır.
Yaş film ölçümü kuru film ölçümünün yerine geçer mi?
Hayır. Yaş film, uygulama sırasında ayar yapmaya yardımcı olur; kuru film ölçümü oluşan kaplamanın kabul değerlendirmesinde kullanılır.
Tek bir kalınlık değeri bütün parçayı temsil eder mi?
Örnekleme yöntemi ve kabul planı belirleyicidir. Ölçüm yerleri önceden tanımlanmalı, uygun görünen değerleri seçmek yerine bütün gerekli sonuçlar kaydedilmelidir.
Teknik kaynaklar
Bu dosya 24 Eylül 2026 tarihinde hazırlanmış editoryal bir teknik değerlendirmedir. Kaynaklar genel ilkeleri açıklar; uygulamada seçilen ürünün güncel teknik bilgi föyü ve proje şartnamesi esas alınır.
- Hempel — Surface Preparation, New Building teknik rehberi
- ISO 8502-6:2020 — Bresle yöntemiyle kirletici ekstraksiyonu
- ISO 8502-9:2020 — Çözünür tuzların iletkenlik yöntemiyle değerlendirilmesi
- ISO 8502-3:2017 — Çelik yüzeylerde tozun değerlendirilmesi
- ISO 8501-1:2007 — Çelik yüzeylerin görsel temizlik değerlendirmesi
- ISO 8503-1:2012 — Yüzey profili komparatörleri
- ISO 8502-4:2017 — Boya öncesi yoğuşma olasılığı
- DeFelsko — Yaş film kalınlığının ölçülmesi
- DeFelsko — Kaplama kalınlığı ölçüm yöntemleri
- ISO 19840:2012 — Pürüzlü yüzeylerde kuru film kalınlığı ve kabul