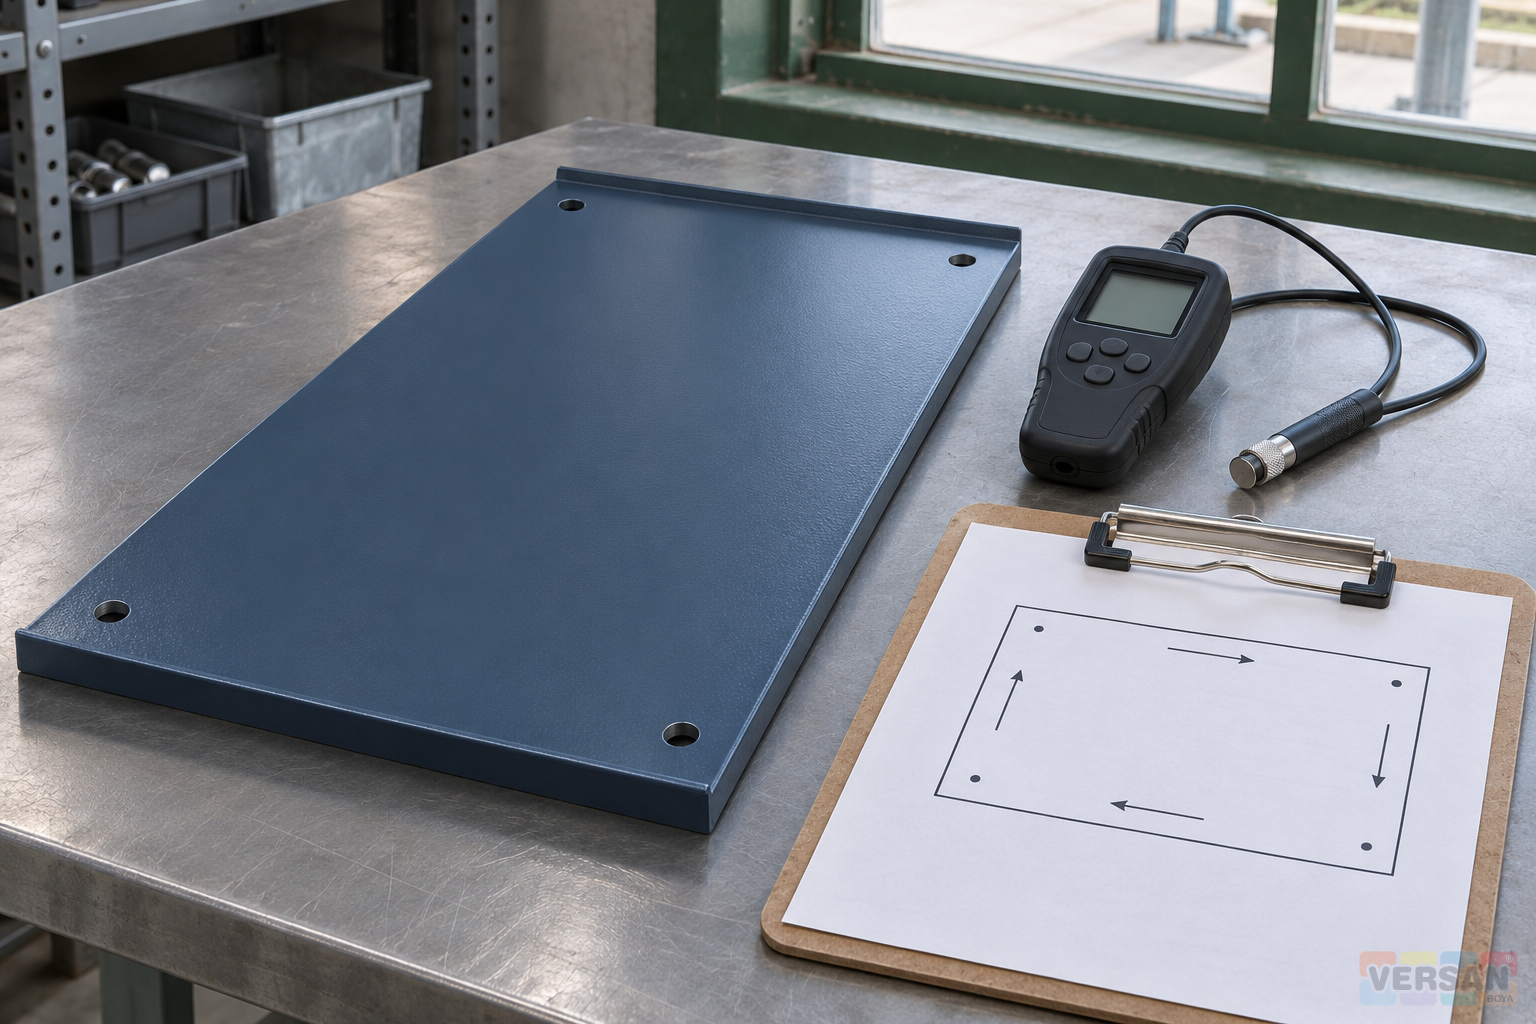
Tekrar kontrolün amacını ilk ölçümde belirleyin
Boyalı bir çelik parçanın kalınlık raporunda aynı bölüm adı altında iki farklı günde ölçüm görülebilir. İlk kontrolde prob kapak yüzeyinin ortasına, ikinci kontrolde aynı kapağın birleşim kenarına konduysa iki sayı farklı yerleri anlatır. Parça geniş bir yüzeyden, kıvrımlı bir kulaktan ve montaj deliği çevresinden oluşuyorsa “kapak üstü” gibi genel tanımlar hızlı tutulan bir kayıt için bile yetersiz kalır. İlk ölçümden önce hangi bölgelerin daha sonra geri bulunması gerektiğini belirleyin. Bu bölgeleri parçanın üzerinde tanınabilen bir fiziksel özelliğe ve kayıt sistemindeki tekil bir koda bağlayın.
Metal Boyası uygulamalarında tekrar kontrolün nedeni çoğu zaman parçanın teslimata hazırlanması, bir uygunsuzluğun araştırılması veya bir bölgenin onarımdan sonra yeniden değerlendirilmesidir. Her amaç farklı bir kayıt gerektirir. Normal kabul için örnekler proje şartnamesindeki seçim kuralına göre alınır. Onarım izleme için önceki kayıtla eşleşen noktalar önemlidir. Sorun araştırmasında şüpheli alanın çevresinden ek okumalar alınabilir. İlk raporun her satırında ölçümün hangi amaçla alındığını belirtmek, daha sonra aynı tabloda yer alan sayılara doğru anlamı verir. Endüstriyel boya sistemleri arasında seçim değişse de parça ile ölçüm yerini ilişkilendirme ihtiyacı sürer.
İlk kayıt tutulurken yeniden muayeneyi yapacak kişinin aynı ekipten olmayabileceğini düşünün. Başka bir vardiya veya harici denetçi, sözlü anlatım olmadan doğru parçayı, yüzü ve bölgeyi bulabilmelidir. Kontrol formunun üst satırına iş emri, parça kodu, mümkünse tekil kimlik ve kullanılan çizimin revizyonunu verin. Seri imal edilen benzer parçalar için ürün modelinin aynı olması yeterli değildir. Bir parçanın önceki kaydıyla eşleştirme yapıldığında hangi fiziksel parçanın izlenebildiği ve hangi grubun yalnız toplu kimlikle bilindiği açık olmalıdır.
Parça yönünü sabit referanslardan tarif edin
Haritadaki yönü fotoğrafı çeken kişinin sağına veya soluna bağlamayın. Parça ters çevrilebilir, fotoğraf farklı açıdan çekilebilir ve çalışma tezgâhı değişebilir. Bunun yerine üretim resmindeki referans eksenini veya parçanın değişmeyen, ayırt edici özelliklerini seçin. Bir montaj kulağı, bir delik grubu veya asimetrik kıvrım yön tayini için kullanılabilir. Krokide yüz kodunu, görünüş yönünü ve başlangıç referansını gösterin. Çizimdeki referansın sahada nasıl ayırt edileceğini en az bir genel görünüşle kaydedin. Benzer iki yüz varsa açılı bir ikinci kare, ilk görüntüden kaynaklanan belirsizliği giderebilir.
Varsayımsal bir taşıyıcı plakada flanşın sağ ucu diye tarif edilen bölge, montajdan önce parçayı çevirdiğinizde ters tarafa geçer. Daha dayanıklı tarif, erişilebilir iki referansa göre konum veren bir kod kullanır. Örneğin üst yüzü bağlantı kulağının bulunduğu yönden tanımlayın ve düz kontrol alanını iki donanım özelliğine göre tarif edin. Tek bir fotoğrafta ayrıntı seçilemiyorsa genel fotoğrafı nokta yakın planıyla eşleyin. Fotoğraftaki ok ve kodu görüntünün ayrı kopyasına ekleyin. Kaplamada fiziksel işaret bırakan yöntemler yalnız ilgili iş için izin verilen usule göre uygulanmalıdır.
Nokta kodu tek başına yer tarifinin tamamı değildir. A yüzündeki üçüncü nokta iki bölgeden oluşan bir projede başka parçanın A03 koduyla karışabilir. Kodu parça, yüz ve alan bilgisiyle birleştiren yalın bir sistem kurun. Revizyonla yer değiştiren ölçüm alanını aynı kodla sessizce yeniden kullanmayın. Yeni harita önceki haritaya bağlansın ve değişiklik gerekçesi kayıt altında kalsın. Aynı tasarımın ilk parçasında bu kartı uygulamak, ilk numune onayındaki kabul bilgisini seri kontrolün kullanabileceği bir referansa dönüştürür.
Noktayı ve ölçüm bölgesini ayrı kaydedin
Sahada “nokta” kelimesi hem belirli bir hedefi hem de o hedefin etrafındaki bir okuma grubunu ifade edebilir. Formda bu iki ögeyi ayırın. Haritadaki hedef, yüz üzerinde yeniden bulunabilecek konumu gösterir. Okumalar ise şartnamenin veya karşılaştırma amacının tanımladığı yerleşimde alınır. Aynı yerin yakınından alınan birkaç değerin nereye ait olduğunu anlaşılamayacak şekilde bir araya getirmeyin. Ham okumaları, kullanılan birimi ve varsa şartnamede istenen özet değeri ayrı tutun. Eski ve yeni raporlar farklı özetleme yöntemleri kullanıyorsa tek bir sütunda eşit anlam taşıdıkları varsayılmamalıdır.
Geometriyi haritaya dahil ederek düz yüz ile kenar, kıvrım ve kaynak çevresini ayırt edin. Metal boya uygulamasında kenar ve kaynak kontrolü özellikle erişimi ve kaplama sürekliliğini ele alır. Ölçüm haritasında bu bölgeleri adlandırmak, aynı geometride ikinci kontrol yapılmasına yardım eder. Uygun prob ve geçerli yöntem sağlanmadan kenara yakın bir değeri, geniş düz yüzün temsilcisi olarak kullanmayın. Birleşim veya büküm arkasında probun güvenle oturamadığı bir bölge varsa bunu erişim ya da yöntem kısıtı olarak işaretleyin. Daha rahat bir noktadan alınan yeni okuma kendi koduyla saklanır.
Noktanın sahada nasıl bulunacağını düşünürken ölçüm başlığının tutunabileceği alanı da inceleyin. Planlanan merkez bir deliğe, kaynak sırtına veya tutturma elemanına denk geliyorsa tekrar kontrol yapılamayabilir. İki kişiyle kısa bir deneme yapılabilir. İlk kişi noktaları tarif eder ve ikinci kişi yalnız krokiden ilerleyerek aynı yerleri bulur. Uyuşmayan konum için daha belirgin bir referans ekleyin. Bu deneme tolerans veya numune sayısı belirlemez. Harita tarifinin sahada yeniden uygulanabilir olup olmadığını gösterir ve yanlış yerde alınmış değerleri erken ayıklamaya yardımcı olur.
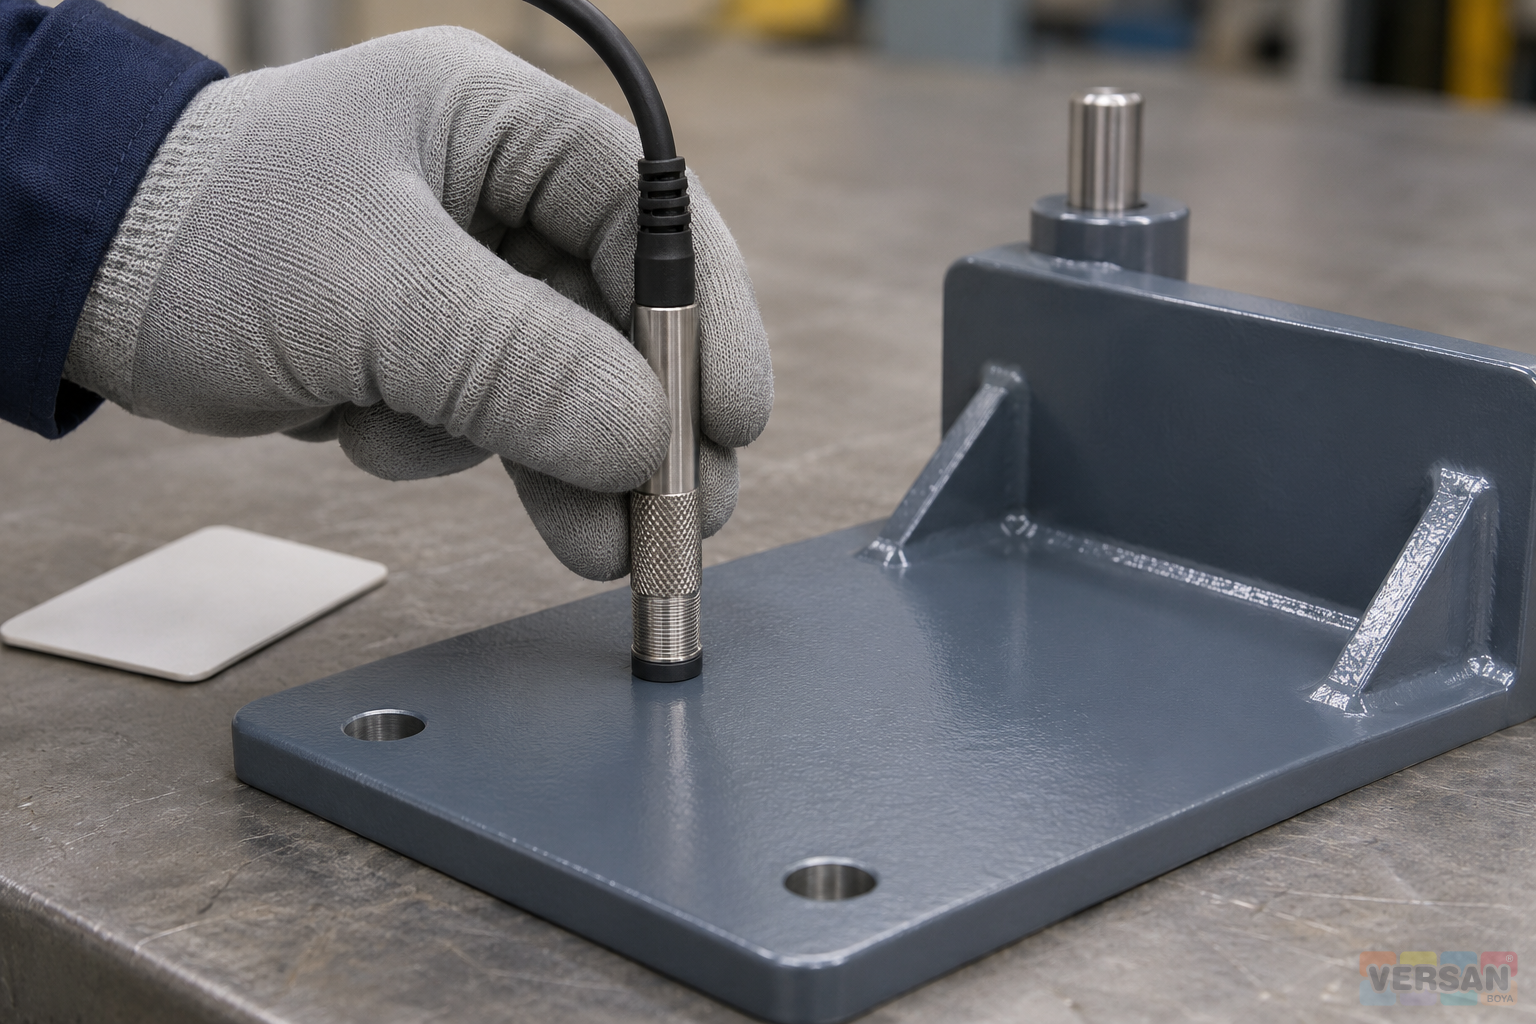
Cihaz ve yüzey koşullarına aynı özeni gösterin
DeFelsko’nun PosiTector 6000 kılavuzu, üretici veya yetkili kuruluşun gerçekleştirdiği kalibrasyonu, kullanıcının bilinen referansla yaptığı doğruluk kontrolünü ve belirli bir yüzeye yönelik cihaz ayarını ayrı işlemler olarak açıklar. Cihaz menüsünde “kalibrasyon ayarı” olarak görülen bir değişikliği sertifika yerine kaydetmek kontrol zincirini belirsizleştirir. Formda cihaz ve prob kimliğini, geçerli kontrol veya sertifika referansını ve ölçüm öncesi uygulanan doğrulama yöntemini ayrı alanlara yazın. Varsa kullanılan referansın kimliğini ve görülen sonucu kaydedin. Ayrıntıları kullanılan cihazın kılavuzu ve geçerli saha prosedürü belirler.
Kılavuz ayrıca altlığın şekli, bileşimi ve pürüzlülüğünün ölçüm sonucuna etki edebileceğini belirtir. Bu nedenle parça haritasındaki kod doğru bulunsa bile ikinci kontrolde prob ve ölçüm koşulları karşılaştırılır. Prob değişmişse yeni probu ve ilgili ayarı kayda alın. Yüzey farklı bir hazırlık görmüş, onarım yapılmış veya ölçüm yeri eski halinden daha kıvrımlı bir kesite taşınmışsa bunu yazın. Cihaz değiştiğinde iki seriyi kendiliğinden eşdeğer saymadan önce geçerli prosedüre göre yeni doğrulama yapın. Sonuç karşılaştırılabilir olup olmadığına ilişkin karar, cihaz modelinin ekrandaki çözünürlüğünden ayrı bir değerlendirmedir.
Altlık türü ve kat bilgisi de ölçüm kaydında görünmelidir. NanoMix teknik katalog arşivi NanoMix Epoksi Astar ile NanoMix Epoksi Sonkat ürünlerini ayırır ve sarfiyat örneğini kuru film kalınlığıyla ilişkilendirir. Proje için kabul kriteri, uygulanacak sistemin güncel belgelerinde ve geçerli şartnamede belirlenir. Astar evresindeki bir okumayla tamamlanmış sistemin okumasını aynı kat olarak etiketlemeyin. Epoksi boya ürün listesinde farklı kullanım alanlarının bulunması, ürün kodu, uygulama aşaması ve ölçüm kapsamını kesin biçimde belirtmenin önemini gösterir.
Haritayı ürün seçimi ve üretim sırasına bağlayın
Endüstriyel Boya uygulanan parçaların muayenesinde, genel kaplama adı tereddütleri çözmeye yetmez. Örneğin NanoMix Shop Primer Epoksi Boya için tutulan bir atölye ara kontrolü ile montajdan sonra son katı tamamlanan parçanın kaydı farklı aşamalara aittir. Kat tanımı iş emrinde ve muayene tablosunda aynı olmalıdır. Aynı harita kullanılacaksa önceki fotoğrafın hangi tarihte ve hangi aşamada çekildiğini görünür tutun. İkinci kontrolde ilave kat, yüzey hazırlığı veya onarım varsa ölçüm serisinin başında açıkça belirtilmelidir.
Atölye emrinde NanoMix Endüstriyel Rapid Astar ile NanoMix Endüstriyel Rapid Boya ayrı ürün satırları olarak listelenebilir. Bu örnekte her satırın kendi çalışma adımına ve denetim kaydına bağlanması gerekir. NanoMix Antipas Boya gibi başka bir ürünle yürütülen işte de aynı konum kodlama ilkesi korunur. Ürünler ayrı şartname ve teknik dokümanlara göre seçilir. Ölçüm formunda benzer isim veya renk nedeniyle otomatik ikame yapılmamalıdır. Endüstriyel boya ürün listesi doğru ticari adı teyit etmek için, onaylı teknik belge ise sistem kapsamını teyit etmek için kullanılabilir.
Bazı projelerde NanoMix Poliüretan Astar veya NanoMix Poliüretan Parlak Sonkat gibi farklı kaplama tipleri aynı atölyenin iş programında bulunabilir. Parçaya uygulanan ürün, katın tamamlanma zamanı ve o aşamada ölçüm yapmaya ne zaman izin verildiği ilgili talimattan kayda aktarılır. Son katın üzerine yapılan bir cihaz okumasının tek başına önceki her katın kalınlığını ayrı ayrı gösterdiği varsayılmamalıdır. Ayrı katların izlenmesi gerekirse uygun ölçüm aşamaları daha iş başlamadan planlanır. Böylece sonraki muayene, kayıtlı evreyi ve gerçekten ölçülmüş kapsamı birbirine karıştırmaz.
Tekrar ziyarette eksikleri ve sapmaları görünür bırakın
İkinci kontrolün başında parçanın kimliğini, erişilebilir yüzleri ve kullanılan haritanın sürümünü teyit edin. Ölçüme başlamadan önce ilk raporsuz da doğru yönü tespit edebilmek önemlidir. Sökme, kaynak düzeltmesi veya takılan yeni bir donanım yüzünden bir hedef artık görünmüyorsa karşılaştırmada “erişilemedi” olarak kalmalıdır. Aynı yüzün başka tarafındaki yeni değer, ayrı bir nokta ve gerekçeyle girilebilir. Bu kayıt disiplini hem saha zorluğunu hem de alınan yeni bilginin sınırını gösterir. Tabloyu eksiksiz görünmeye zorlamak, sonraki karar sahibine yanlış bir eşleşme sunar.
İki değerin farkı dikkat çektiğinde ilk adımın ne olacağını form üzerinde tarif edin. Parça ve konum kimliğini, aynı katın ölçülüp ölçülmediğini ve cihaz kayıtlarını kontrol edin. Daha sonra şartnamenin izin verdiği şekilde aynı noktada veya tanımlı yakın alanda ek okuma alınabilir. Her yeni okumayı amacı ve zamanı ile saklayın. İlk sonucu silerek yerine daha uygun görünen değeri yazmak, gerçek değişim ile ölçüm etkisini ayırmayı güçleştirir. Endüstriyel kaplama hatalarında kök neden analizi için aynı parça haritasından gelen kayıtlar, başka gözlem ve proses kayıtlarıyla birlikte kullanılabilir.
Örneğin boya onarımından sonra düz yüzün orta noktasında eski kayda yakın değer bulunabilirken onarım sınırındaki yeni nokta farklı bir sonuç verebilir. Orta nokta, yerini ve cihaz koşullarını doğruladığınız ölçüde önceki durumla kıyaslama sağlar. Sınırdaki yeni nokta ise onarım bölgelerini inceleme amacı taşır. Bu iki gözlemi aynı sonuç başlığı altında birleştirmeden yan yana sunun. Çevreye ait kısıtlar, çekilen fotoğraflar ve seçilen ek noktaların gerekçesi rapora eklendiğinde sonraki ekip hangi değişimin ne zaman görüldüğünü daha iyi değerlendirebilir.
Kabul örneklemesini ve takip haritasını birlikte saklayın
Tekrar bulunabilir noktalar değerli süreklilik kanıtı sağlar. Ancak her kontrolde yalnız kolay ulaşılan aynı noktaları seçmek kabul örneklemesinde gereken temsiliyeti karşılamayabilir. Projenin kabul planı, yeni noktaları veya rastgele seçimi gerektiriyorsa bu ölçümler kendi yöntem ve kimlikleriyle alınmalıdır. Harita bu süreci düzenleyebilir veya ek takip noktaları sağlayabilir. Her ölçümün hangi amaçla, hangi cihazla ve hangi yüzey durumunda alındığını ayıran bir tablo, çağrı veya onarım sonrası aynı parçaya dönmeyi kolaylaştırır. Karar veren kişi de hangi kaydı kabul, hangisini değişimin takibi için okuyacağını bilir.
İş dosyasını kapatırken tek parça için kısa bir kontrol kümesi oluşturun. Genel görünüş, nokta krokisi, gerekiyorsa yakın plan fotoğraflar, ham cihaz okumaları, doğrulama kaydı ve geçerli inceleme planı aynı iş emrine bağlansın. Yeniden açıldığında ilk ölçüm ile sonraki kontrolleri tarih ve kat aşamasına göre ayırt etmek mümkün olmalıdır. İnceleme sahibinin önündeki en basit deneme şudur. Parçayı tanımayan bir meslektaş, bu kaydı kullanarak doğru yüzü gösterebiliyor ve hangi okumaların aynı bölgeye ait olduğunu açıklayabiliyor mu? Yanıt olumluysa ölçüm raporu, tek seferlik sayı listesinden tekrar kullanılabilir bir saha kaydına dönüşür.
Devir teslimde örnek bir parçanın kaydını yürütün
Montaj sonrası geri çağrılan boyalı bir bağlantı parçasını düşünün. Depo, parça koduyla eşleşen ilk dosyayı açtığında aynı vardiyada üretilen birkaç farklı parça görebilir. İnceleme sorumlusu, kabul fotoğrafındaki küçük bağlantı özelliği ve parçanın tekil kimliğiyle doğru dosyayı seçer. Çizimde ölçümün tezgâh üstünde yapıldığı belirtilmiş olsa da yeni kontrolde parça montaj konumundadır. Burada ilk olarak çalışma alanında hangi yüzlerin gerçekten erişilebilir olduğunu kaydedin. Önceki yüz adlarını kullanarak yeni fotoğraf çekin ve referans noktasını çizimdeki görünüşle eşleyin. Böylece baştan farklı bir yer seçme olasılığı azalır.
Eski haritanın düz yüz için tanımladığı hedef, yeni donanımın hemen yanında kalmış olabilir. Önce ölçüm alanının ve probun uygunluğunu mevcut talimata göre değerlendirin. Geometri ya da temas değişmişse bunun sebebini yazın. İlk dosyadaki yer ile yeni önerilen yer arasında ilişki kurmak istiyorsanız iki alanı krokide ayrı gösterin. Çıktıyı okuyan kişi, ölçümün eski koordinata ait olup olmadığını tabloya bakarak anlayabilmelidir. Bu yaklaşım parçanın ne kadar değiştiğine ilişkin bir sonuç üretmeden önce karşılaştırmanın dayandığı veriyi netleştirir. Aynı zamanda daha sonra sökümle erişim açılırsa ilk noktaya geri dönülebilecek bir kayıt bırakır.
Ham cihaz aktarımı ile elle tutulan liste arasında kontrol yapın. Cihazın ölçüm sırası, operatörün haritada izlediği sıra ile ayrışabilir. Örneğin bir noktada ek okumalar alındıktan sonra cihaz seri numarasıyla dışa aktarılan liste bir sonraki noktanın başlangıcını kendiliğinden ayırmayabilir. Her grup bittiğinde nokta kodunu ve okuma grubunun aralığını kaydedin. Kullanılan yazılım ayrı grup açabiliyorsa saha koduyla ilişkilendirin. Eksport dosyasında zaman damgası varsa kayda ekleyin. Vardiya tamamlandığında bir örnek satırı geriye doğru izleyerek cihaz dosyası, harita ve fotoğrafın aynı konumu tarif ettiğini kontrol edin.
İncelemenin el değiştirdiği durumda raporu alacak kişiye açık bir özet sunun. Özet, aynı yerde doğrulanan eski ve yeni okumaları, farklı amaçla açılan yeni noktaları ve eksik kalan bölgeleri işaretlemelidir. Ortak tablo üzerinde her satırın karar kapsamını görebilmek, bir sonraki vardiyadaki tekrar işini azaltır. Örneğin erişilemeyen bir nokta kaplama onayına dahil edilecekse süreç sahibi, geçerli prosedüre göre ek erişim veya alternatif yöntem gerekip gerekmediğini değerlendirebilir. Saha çalışanının gözlemi ve kalite sahibinin kararı aynı satırda yer alabilir. Her ikisinin zamanı ve sorumlusu kendi alanında tutulduğunda neyin gözlem, neyin resmi değerlendirme olduğu anlaşılır.
Kayıt sistemini küçük bir örnek üzerinden iyileştirin. Hazırlanan harita tekrar kullanılabilir görünüyorsa bir sonraki ekipten aynı parçayı bulup bir yüzü ve iki nokta kodunu göstermesini isteyin. Eksik buldukları tarifleri, özel bir yöntem ya da yeni bir ölçüm zorunluluğu yaratmadan revize edin. Yalnız hangi referansın sahada fark edildiğini ve hangi ifadenin karıştığını kaydedin. Bu geri bildirimle güncellenen formun sürümünü saklayın ve eski gözlemleri ilk sürüme bağlı tutun. Bir sonraki işte haritayı kopyalarken parça kimliklerini ve referansların gerçekten var olduğunu yeniden kontrol edin. Sonraki ölçümün izlenebilirliği, şablonun uzunluğundan çok doğru konuma geri dönülebilmesine dayanır.